


Información de contacto
-
 Calle Wangshan, distrito de Jiangbei, Ningbo, Zhejiang, China
-
 86-135-64796935
Obtenga una cotización
Costo típico del molde de fundición a presión: rangos de precios, factores de costo y cómo se calculan las cotizaciones
2026-08-13
Una pequeña herramienta de fundición a presión de aleación de zinc para una pieza sencilla puede costar aproximadamente entre 3.000 y 8.000 dólares estadounidenses. Un molde de aluminio de tamaño mediano con dos cavidades y refrigeración básica por agua suele costar entre 15.000 y 50.000 dólares. Un molde estructural de gran tamaño para automóviles o vehículos de nueva energía, del tipo utilizado para la carcasa del motor, la caja de la transmisión o la bandeja de la batería, puede superar los 100.000 dólares rápidamente, y las versiones con grandes sistemas deslizantes y refrigeración conforme se han cotizado por encima de los 300.000 dólares. Por tanto, la respuesta más útil a la pregunta no es un número sino una banda. Planifique 3.000 dólares estadounidenses en el extremo inferior, 20.000 a 60.000 dólares estadounidenses para la mayoría de las herramientas de producción de aluminio y mucho más para matrices automotrices complejas. Este artículo explica qué mueve una cotización desde la parte inferior de esa banda hasta la parte superior, por qué existe el rango y cómo los proveedores calculan realmente el número que usted recibe.
Un molde de fundición a presión no es un producto de catálogo. Es una herramienta de precisión personalizada que comienza con un conjunto de dibujos de piezas del cliente, se mecaniza a partir de bloques de acero forjado y se ajusta mediante disparos de prueba hasta que produce piezas dentro de las especificaciones. Debido a que la geometría, la aleación, el volumen de producción, los requisitos de acabado superficial y las expectativas de calidad cambian con cada proyecto, el precio del molde cambia con ellos. Los proveedores no sacan un precio de una lista; lo citan a partir de un análisis estructural de la pieza y el programa de producción detrás de ella.
La geometría de la pieza determina las dimensiones exteriores del molde, el número de correderas y núcleos, la profundidad y forma de la cavidad, la posición de la puerta y la complejidad de los canales de enfriamiento. Una pieza plana con forma de caja y lados abiertos es una de las herramientas más baratas. Una carcasa cerrada con nervaduras internas, protuberancias, orificios perpendiculares a la línea de separación y socavados que requieren correderas móviles cuesta muchas veces más. El volumen de acero, el tiempo de mecanizado y el riesgo de defectos de fundición aumentan con la dificultad de la geometría, y los proveedores lo incluyen en la cotización.
Ayuda a separar el propio molde de las piezas que produce. El molde es un gasto de capital, se paga una vez y luego se amortiza durante la vida útil de la producción. El precio unitario de la pieza fundida refleja el tiempo del ciclo, el material, la mano de obra y los gastos generales, pero no el costo total de la herramienta. Los compradores que comparan cotizaciones de moldes sin comparar también el precio de las piezas, el volumen planificado y la vida útil de las herramientas sacarán conclusiones equivocadas. Un molde barato que requiere reparaciones frecuentes o produce piezas inconsistentes puede aumentar drásticamente el costo total. El valor real del molde se mide en tiros, no en su factura inicial.
Para comprender por qué difieren las cotizaciones, es útil saber qué tiene que pagar el proveedor. Una cotización de molde se construye a partir de cinco bloques principales: ingeniería, acero, mecanizado, componentes estándar y muestreo. Cada bloque tiene su propia estructura de costos y perfil de riesgo.
La fase de ingeniería incluye el diseño de compuertas y canales, cálculo de enfriamiento, análisis de desmoldeo, compensación de contracción y simulación de flujo de molde para piezas exigentes. En una fundición de automóvil compleja, el diseñador también define el método de accionamiento del carro, la secuencia de expulsión y el equilibrio térmico del molde. El diseño lleva horas y esas horas se cobran. En el caso de moldes simples, la ingeniería puede representar del 5 al 10 por ciento de la cotización; en piezas automotrices complejas de paredes delgadas con tolerancias estrictas, la proporción puede alcanzar el 15 por ciento o más. La ingeniería también conlleva riesgos ocultos: un molde mal diseñado puede requerir reelaboración después de la primera prueba, razón por la cual los proveedores experimentados invierten en simulación en lugar de conjeturas.
Acero para moldes is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
La cavidad se moldea mediante fresado CNC y luego se termina mediante electroerosión o corte con alambre para obtener esquinas afiladas y detalles profundos. El tiempo necesario depende de la superficie a cortar, la dureza del acero y la tolerancia a mantener. Los aceros de alta dureza cortan más lentamente y desgastan más herramientas. El pulido, si se requiere un acabado superficial de alto brillo en la pieza fundida, agrega mano de obra. El mecanizado suele ser el bloque más caro de la cotización, a veces entre el 30 y el 40 por ciento del total.
Las correderas, los núcleos, los pasadores eyectores, los pilares guía, las conexiones de agua y el plano de separación deben estar montados y alineados. El troquel debe cerrarse en la máquina de inyección con la presión de bloqueo correcta y las mitades deben coincidir uniformemente para que no se formen rebabas. El montaje es una operación artesanal. Requiere fabricantes de herramientas capacitados y es difícil resumirlo en un cronograma.
La mayoría de los proveedores incluyen dos o tres rondas de prueba en la cotización. El molde se monta en una máquina de fundición a presión real, se realizan disparos de prueba, se miden las piezas y se realizan correcciones. Se consume material, se alquila tiempo de máquina y los ingenieros analizan los resultados. Si la prueba revela un problema dimensional o un problema con el patrón de llenado, el molde regresa al taller para su modificación. Algunos proveedores cotizan pruebas como línea opcional; otros los incluyen en el total. Confirme siempre lo que hay dentro del número.
La ingeniería, el acero, el mecanizado y el muestreo explican lo que se incluye en una cotización, pero cuatro decisiones específicas de diseño y producción dominan el precio final. En orden de impacto, son la complejidad de las piezas, el número de cavidades, el tamaño del molde y el diseño del sistema de refrigeración.
La complejidad es el clásico multiplicador de precios. Considere lo que sucede cuando una pieza tiene un corte socavado, que es cualquier característica que impide la expulsión directa del molde. El corte obliga al diseñador a agregar un núcleo deslizante o plegable que se mueve con accionamiento hidráulico o mecánico. Una diapositiva añade miles de dólares al molde, además de un punto de mantenimiento durante toda la vida útil de la herramienta. Dos diapositivas pueden sumar decenas de miles. Las roscas internas, los ganchos de ajuste a presión y las características en ángulo añaden más herramientas. Cada característica que complica la dirección de expulsión aumenta la cantidad de piezas móviles en el molde, el tiempo de mecanizado y el riesgo de falla en más de 100.000 disparos.
Por otro lado, las características que se alinean con la línea de separación añaden poco costo. Los ángulos de salida, los radios generosos y el espesor de pared uniforme no requieren mecanismos adicionales. El diseñador de piezas tiene más influencia sobre el costo del molde que el fabricante del molde. Un buen proveedor, o una buena revisión del diseño para la fabricabilidad, pueden identificar las características que impulsan los costos antes de cortar cualquier acero.
El recuento de cavidades decide cuántas piezas se producen por disparo. Una cavidad produce una pieza por ciclo; dos cavidades dan dos; cuatro dan cuatro. Más cavidades aumentan el precio del molde porque el volumen de mecanizado y el tamaño del acero aumentan, pero reducen el costo unitario cuando el volumen del pedido es alto. Un molde con dos cavidades puede costar entre un 60 y un 80 por ciento más que un mismo molde con una sola cavidad, no doble, porque la base y el sistema de sujeción son compartidos. Los proveedores calculan el recuento óptimo de cavidades a partir del objetivo de producción anual, la capacidad de la máquina y el peso de las piezas. Si sólo necesita 20.000 piezas al año, un molde de una sola cavidad suele ser la opción racional. Si necesitas 500.000, la misma lógica empuja hacia dos o cuatro cavidades.
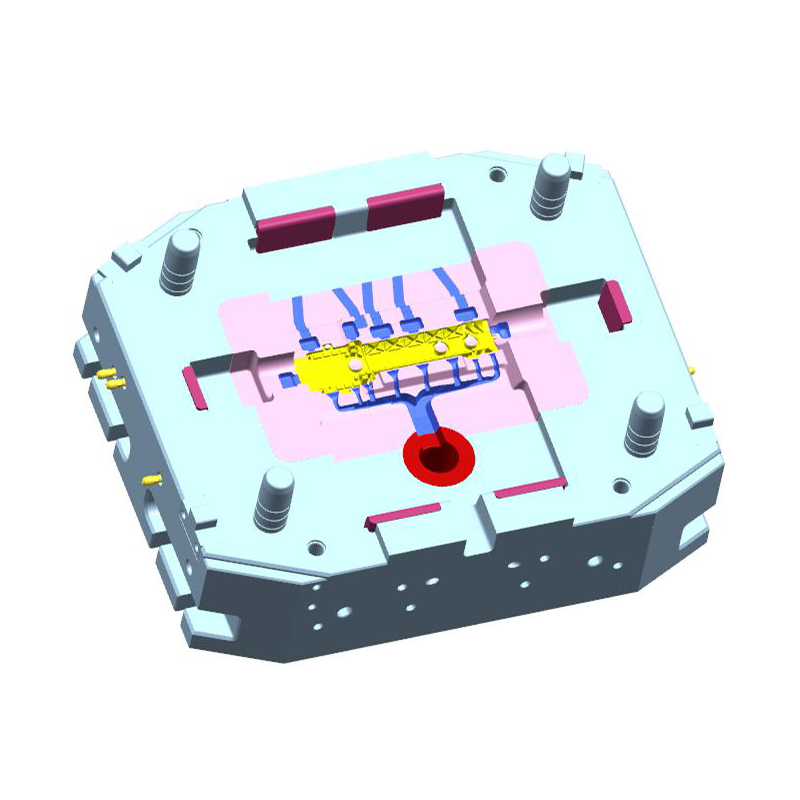
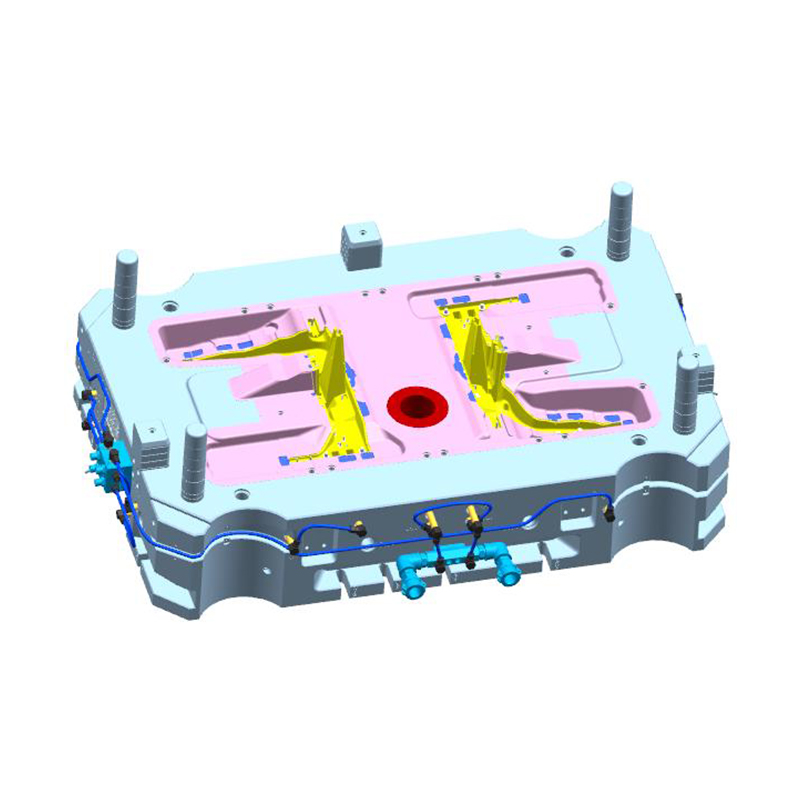
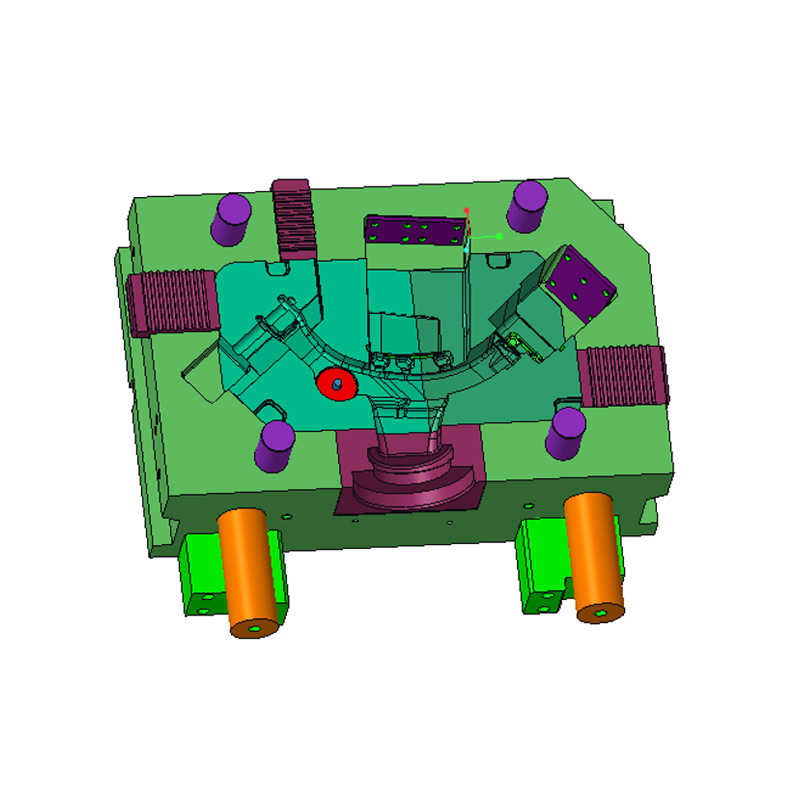
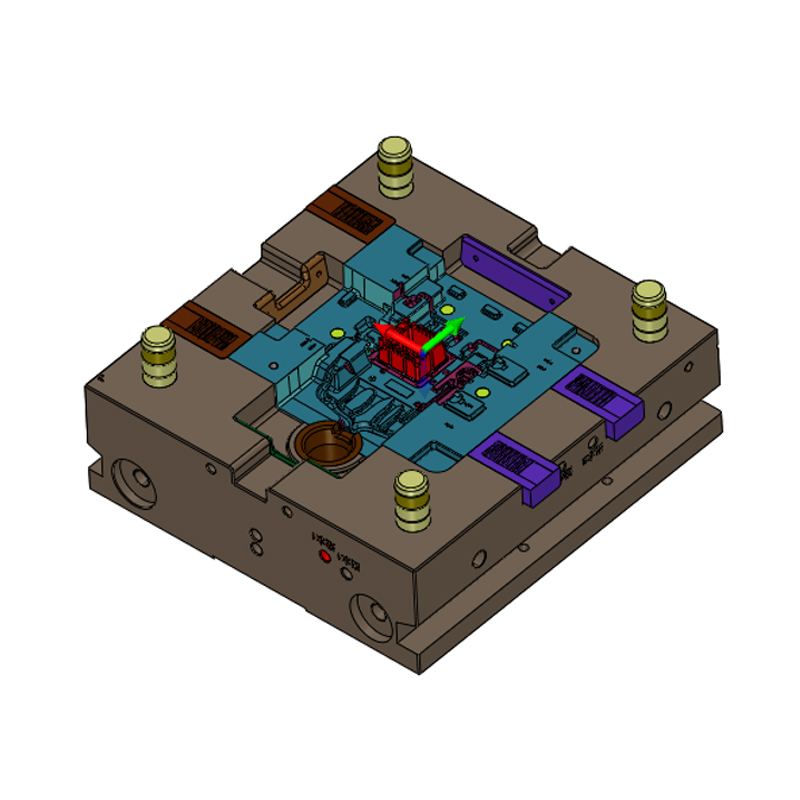
El tamaño exterior del molde lo establece el área proyectada de la pieza, el número de cavidades y el sistema de canales. El tamaño del molde determina qué tonelaje de máquina de inyección se requiere y eso, a su vez, afecta la capacidad de la planta de fundición a presión y la velocidad de la máquina por hora. Los moldes más grandes cuestan más en acero, mecanizado, tratamiento térmico y manipulación. La correlación no es perfectamente lineal, pero sí fuerte. Una pequeña máquina de cámara caliente de 150 toneladas para piezas de zinc podría acomodar un molde de sólo 350 mm cuadrados; una máquina de cámara fría de 2200 toneladas para la carcasa de un motor requiere un molde del tamaño de un automóvil pequeño. Entre estos dos puntos, el costo de las herramientas puede cambiar en un factor de 30. Un buen ejemplo de referencia es el Caja fundida a presión de aleación de aluminio 800t. , que se ubica en el segmento mediano a grande de la combinación de productos y demuestra cuánto diseño de acero e insertos implica un proyecto serio de herramientas de aluminio.
 Fábrica de cajas de fundición a presión de aleación de aluminio 800T personalizadas, fabricantes - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. es un fabricante de cajas de fundición a presión de aleación de aluminio 800T de China y una fábrica personalizada, detalles: La aleación de aluminio troquelada... Ver producto →
La refrigeración es el factor de costes menos visible y uno de los más importantes para la productividad. La velocidad a la que se solidifica la aleación fundida determina el tiempo del ciclo y, por tanto, el coste por disparo. Las líneas de enfriamiento simples con perforación recta son económicas y funcionan para piezas planas. Los canales de enfriamiento contorneados o conformados siguen la forma de la cavidad y reducen los puntos calientes, pero requieren soldadura fuerte, fabricación aditiva o estrategias de perforación complejas, todo lo cual agrega costos. En la producción de gran volumen, un molde con refrigeración superior puede acortar el ciclo en varios segundos, amortizando su precio más alto en meses. Para la producción de bajo volumen, ese cálculo rara vez funciona y un sistema de enfriamiento más simple es más económico.
Acero para moldes selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Las aleaciones de zinc se funden a temperaturas significativamente más bajas, por lo que un molde de zinc puede fabricarse con un acero pretemplado como P20 o 1.2738 y aún así puede durar varios cientos de miles de disparos. Las aleaciones de aluminio alcanzan alrededor de 610°C en la puerta de inyección, y la superficie del molde sufre repetidamente un choque térmico severo, por lo que la matriz inevitablemente desarrolla problemas de calor después de un cierto número de ciclos. La vida útil de la herramienta para un inserto de cavidad de aluminio se estima comúnmente entre 60 000 y 150 000 disparos, después de lo cual el inserto se repara o reemplaza. Dado que el inserto de cavidad es el componente individual más caro, la vida útil del acero determina directamente el presupuesto de mantenimiento.
Los tratamientos complementarios también son importantes. Los tratamientos de nitruración, recubrimiento PVD y óxido reducen la soldadura y la erosión en la superficie de la cavidad, mejorando la liberación y extendiendo la vida útil entre revisiones. Estos procesos añaden un pequeño porcentaje al precio del molde y pueden valer la pena en piezas con núcleos profundos o altos requisitos de superficie. Todo el tema de la metalurgia es lo suficientemente profundo como para merecer su propia discusión, y hemos escrito una página separada sobre cómo elegir el material adecuado para moldes de fundición a presión de aleaciones de aluminio que cubre los grados de acero, las opciones de recubrimiento y su efecto en la vida útil de la herramienta.
La aleación que usted moldea no es únicamente una selección de materiales; establece la envolvente de diseño térmico y mecánico de la herramienta y, por tanto, el presupuesto necesario para construirla. La misma geometría de pieza puede tener costos de molde significativamente diferentes en zinc, aluminio o magnesio.
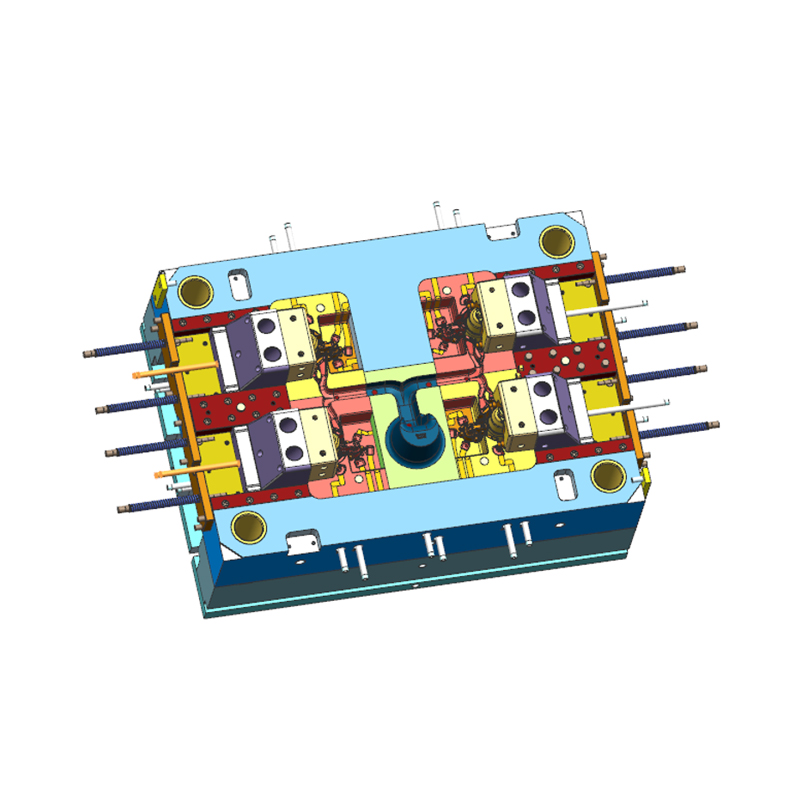
Aleaciones de zinc melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the Molde de fundición a presión con cámara caliente de 150t Las piezas que construimos para zinc representan el punto de entrada más asequible al proceso de fundición a presión.
 Fábrica de moldes de fundición a presión con cámara caliente 150T personalizados, fabricantes - Ningbo NKT también Ningbo NKT Tooling Co., Ltd. es un fabricante de moldes de fundición a presión con cámara caliente de 150T de China y una fábrica personalizada, detalles: El Di... Ver producto →
Las aleaciones de aluminio se funden entre 610 y 700 °C y exigen acero para trabajo en caliente, una refrigeración cuidadosamente diseñada y un sistema de expulsión robusto. Un molde de aluminio de una sola cavidad para un soporte simple puede costar entre 18.000 y 35.000 dólares, mientras que un molde de dos cavidades para una carcasa de automóvil con guías e inserciones costará entre 50.000 y 90.000 dólares. El tamaño de la pieza es el factor de escala decisivo. Una carcasa cerrada de gran tamaño, como la caja de fundición a presión de aleación de aluminio de 800 toneladas mencionada anteriormente, normalmente se produce en un molde que mide más de un metro de ancho, con múltiples inserciones, un sistema de placas de desgaste pesado y una red de enfriamiento conectada a una unidad de control de temperatura del molde. Esa herramienta es un conjunto de varias toneladas y su precio refleja el volumen de acero, las horas de mecanizado y los requisitos de manipulación de una matriz tan grande.
La temperatura de fundición del magnesio es cercana a la del aluminio, por lo que los requisitos de enfriamiento y acero del molde siguen patrones similares. La principal diferencia es la necesidad de sistemas de alto vacío y un control de proceso más estricto, especialmente para piezas de automóviles de paredes delgadas. El precio del molde es comparable al de las herramientas de aluminio del mismo tamaño y complejidad. Los moldes de magnesio también tienden a requerir más atención al tratamiento y sellado de la superficie porque el magnesio es químicamente reactivo en su estado fundido. Si la pieza es un componente estructural liviano, como un soporte de dirección o una viga transversal, el costo de herramientas a menudo se justifica por el ahorro de peso que permite.
La mayoría de los proveedores de moldes profesionales elaboran una cotización a partir de una estimación de costos ascendente en lugar de una suposición. El procedimiento sigue la misma lógica en toda la industria, incluso si las cifras específicas varían de una tienda a otra.
Primero, el proveedor revisa el modelo de la pieza e identifica la línea de separación, las correderas, los núcleos, la inclinación, la ubicación de la compuerta y los requisitos de expulsión. A partir de este análisis, un ingeniero estima el número de horas de diseño del molde y prepara una configuración preliminar del molde. En segundo lugar, el tamaño del marco del molde se determina a partir del área proyectada y la profundidad de la pieza. El proveedor calcula el volumen de acero en la base y los insertos, lo multiplica por el costo por kilo del grado seleccionado y agrega el tratamiento térmico. En tercer lugar, se estima el tiempo de mecanizado: desbaste CNC, semiacabado, acabado, electroerosión, corte por hilo y pulido. Esas horas se multiplican por las tarifas de la tienda. Debido a que estas tarifas incluyen la depreciación de la máquina, la mano de obra y los gastos generales, un fabricante de moldes que ha invertido en mecanizado avanzado de cinco ejes a menudo cotizará tarifas por hora más altas pero menos horas.
En cuarto lugar, los componentes estándar, incluidos pasadores expulsores, pilares guía, pasadores de retorno, casquillos de bebedero, boquillas de agua, interruptores de límite y guías deslizantes, se agregan al precio de catálogo más un margen de beneficio. Quinto, se aplican los horarios de montaje y montaje. Finalmente, el proveedor suma el costo de las tomas de prueba, la inspección y la gestión del proyecto, y luego aplica unos gastos generales y un margen de beneficio.
El resultado es un número tan bueno como la integridad de la información de la pieza. Un dibujo parcial, una aleación no definida o un requisito de acabado superficial no declarado producirán una cotización provisional. Cuando los compradores proporcionan datos CAD completos, calidad del material, cantidad anual y preferencia de tonelaje de la máquina, la cotización se vuelve mucho más confiable y el tiempo de preparación se acorta.
Los compradores preguntan con frecuencia por qué un molde en particular es tan caro cuando la pieza en sí parece simple. La respuesta aparece cuando el costo de las herramientas se distribuye entre el número de piezas fundidas producidas. Un molde de aluminio de 40.000 dólares se convierte en un costo por pieza de 0,80 dólares en una producción de 50.000 piezas y de 0,08 dólares en 500.000 piezas. El molde es una inversión cuyo coste se recupera gracias al bajo coste unitario de la fundición a presión a alta presión.
| Volumen total de producción | Costo del molde por pieza | Contexto |
|---|---|---|
| 10.000 piezas | 4,00 dólares estadounidenses | Creación de prototipos de bajo volumen o producto de nicho |
| 50.000 piezas | 0,80 dólares EE.UU. | Ejecución industrial o automotriz típica de volumen medio |
| 100.000 piezas | 0,40 dólares estadounidenses | Componente automotriz o de consumo de gran volumen |
| 500.000 piezas | Nosotros $0,08 | Producción en masa, donde la fundición a presión es totalmente económica. |
La tabla ilustra por qué el precio del molde nunca debe considerarse de forma aislada. Si el volumen previsto es de sólo 5.000 piezas, el mecanizado CNC de piezas de palanquilla puede ser más barato, y las herramientas de fundición en arena podrían ser aún más baratas. Si el volumen planificado es 200.000, cualquier dólar adicional gastado en dos cavidades, acero superior o mejor enfriamiento puede reducir el tiempo del ciclo y el costo unitario en un margen significativo.
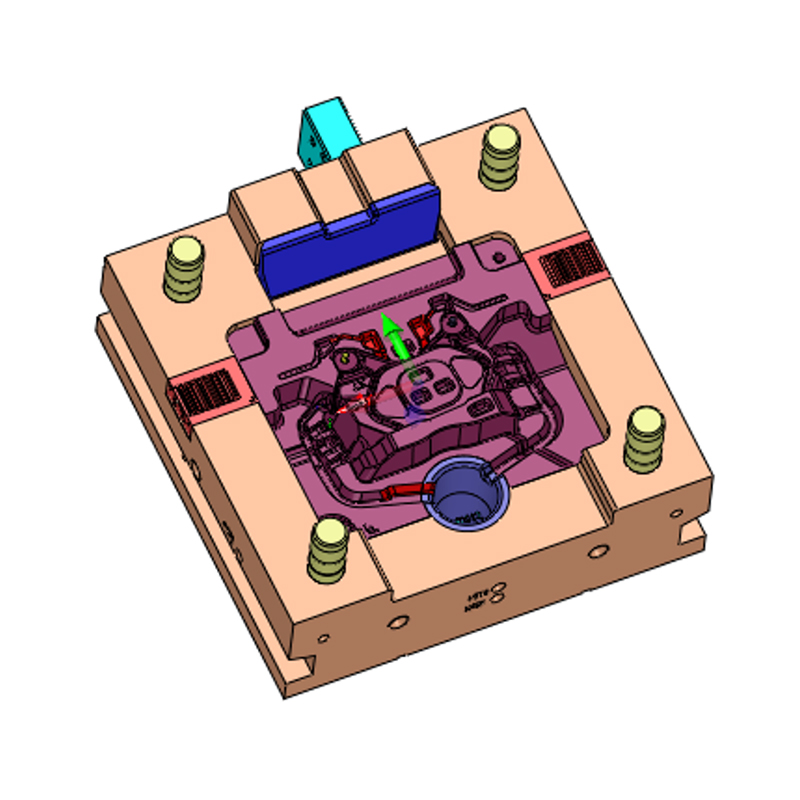
Específicamente para las transmisiones de vehículos eléctricos, la tendencia de escala es inconfundible. Vivienda y piezas estructurales como el Carcasa del motor de fundición a presión de aleación de aluminio 2200t se producen en grandes cantidades en grandes celdas de máquinas, y el costo del molde, si bien es una línea de seis cifras en el presupuesto del proyecto, se diluye rápidamente por los cientos de miles de unidades producidas a partir de la herramienta. La misma lógica se aplica a las carcasas de transmisión, las placas del compartimiento de la batería y las camisas de enfriamiento, donde la alta demanda anual hace que una herramienta robusta y costosa sea la opción más económica durante la vida útil del programa.
 Fábrica de carcasas de motor de fundición a presión de aleación de aluminio 2200T personalizadas, fabricantes - N Ningbo NKT Tooling Co., Ltd. es un fabricante y una fábrica personalizada de carcasas de motor de fundición a presión de aleación de aluminio 2200T de China. Detalles: El 2200T... Ver producto →
Cuando se compara con las alternativas, el costo del molde de fundición a presión aparece desde una perspectiva más justa.
Las herramientas de fundición en arena son mucho menos costosas. Se pueden producir patrones y cajas de núcleos para fundición en arena por unos pocos miles de dólares y el proceso tolera volúmenes bajos. Pero cada pieza fundida en arena requiere más material, más mecanizado de acabado y más inspección, y la tasa de producción es mucho menor. Cuando los volúmenes superan los pocos miles de piezas por año, la ventaja del costo por pieza de la fundición a presión normalmente supera la mayor inversión en moldes.
El mecanizado CNC evita el uso de herramientas casi por completo en un enfoque mecanizado a partir de palanquilla. La ausencia de una tarifa de molde hace que el mecanizado sea atractivo para piezas únicas y lotes muy pequeños. Pero el costo recurrente de las piezas es mucho mayor debido al desperdicio de material, las horas de máquina y la mano de obra. En cantidades de entre 1.000 y 2.000 piezas, la curva de costes se cruza y la fundición a presión se vuelve más barata incluso después de incluir el molde. Para piezas de 2.000 a 10.000 unidades por año, la comparación se vuelve estrecha y la decisión depende de los requisitos de geometría, material y acabado.
Otras variantes de fundición, como la fundición a baja presión o la fundición por compresión, tienen sus propias reglas de utillaje. La fundición por compresión, que se utiliza a menudo para piezas estructurales de alta integridad, normalmente requiere herramientas más robustas y costosas que la fundición a presión ordinaria de alta presión. La compensación son mayores propiedades mecánicas y una mejor estanqueidad a la presión en aplicaciones críticas. Cada proceso tiene un punto de equilibrio que depende de la geometría y el volumen de la pieza, así que compare los costos totales en lugar de solo la tarifa inicial de herramientas.
La mayor parte del precio del molde está fijado en el diseño de la pieza antes de que el proveedor lo vea. Una revisión del diseño para la fabricabilidad es una herramienta de reducción de costos que se amortiza varias veces. Estas son las áreas con mayor apalancamiento.
Más allá del diseño de piezas, los ahorros más claros provienen de hacer coincidir la herramienta con el volumen anual real. Un molde de dos cavidades cuesta más, pero si sólo utiliza 20.000 piezas por año, las cavidades adicionales quedarán inactivas. Seleccione el tonelaje de la máquina con anticipación; Si ya posee una máquina de 800 o 1650 toneladas, decirle al proveedor el modelo exacto le permite diseñar la base del molde para esa placa y evitar acero innecesario.
Finalmente, consolide la información en la RFQ. Defina la aleación, el requisito de recubrimiento, el estándar de muestreo, la máquina de producción si es fija y el cronograma de entrega esperado. Una RFQ completa acorta el tiempo de cotización, evita suposiciones y permite al proveedor optimizar la herramienta en lugar de agregar una prima de riesgo por la incertidumbre.
La cita es esencial, pero no es el panorama completo. El costo real de entrega de un molde incluye sus modos de falla y la carga de mantenimiento. Siempre que evalúe un proveedor de moldes de fundición a presión, pregunte lo siguiente.
Las respuestas revelan si el proveedor ofrece un molde o una solución de producción. Un fabricante de moldes serio discutirá los ciclos de inyección, la efectividad del enfriamiento y el costo total por pieza en lugar de solo el precio de la herramienta. También ayuda preguntar sobre el historial del proveedor con proyectos similares. Un molde para un componente de aluminio crítico para la seguridad es la suma de miles de pequeñas decisiones, y la experiencia con la misma clase de piezas reduce considerablemente el riesgo de una revisión tardía y costosa.
Como referencia, también es importante comprender dónde se ubica su proveedor en la industria. Una empresa con su propia historia en ingeniería, un taller de maquinaria moderno y un historial documentado en moldes de fundición a presión de alta presión está en una posición más sólida para gestionar esos riesgos. Los antecedentes de nuestra empresa se describen en detalle en la página Acerca de, incluida la progresión desde un estudio de diseño de matrices hasta la fabricación de moldes a gran escala para aleaciones de aluminio, magnesio y zinc.
El costo típico de un molde de fundición a presión varía desde unos pocos miles de dólares para herramientas simples de zinc hasta unos cientos de miles de dólares para grandes estructuras de aluminio para automóviles. La propagación es normal y esperada. La posición de su propio proyecto dentro de ese rango está controlada por la complejidad de la pieza, la aleación elegida, el número de cavidades y el volumen de producción. Cada proveedor calcula el costo del molde a partir de los mismos bloques funcionales: ingeniería, acero, mecanizado, componentes, ensamblaje y muestreo. No es lo mismo la cotización más barata que el costo total más bajo, y el valor real del molde se captura en disparos, tolerancias, tiempo de ciclo e intervalos de mantenimiento.
Para obtener una cotización precisa y competitiva, complete el diseño de la pieza, defina los requisitos de materiales y superficies, indique el volumen anual y comuníquese con los proveedores con información completa. El tiempo invertido en el trabajo de diseño para la fabricación y en hacer coincidir la capacidad de herramientas con la necesidad de producción real reducirá el precio del molde más que cualquier táctica de negociación. Cuando el molde está bien diseñado para la aleación de fundición y el volumen de la pieza, se convierte en un activo de producción duradero en lugar de una línea de pedido que debe minimizarse.
Calle Wangshan, distrito de Jiangbei, Ningbo, Zhejiang, China
86-135-64796935
Derechos de autor © Ningbo NKT Tooling Co., Ltd. Todos los derechos reservados.

