


Información de contacto
-
 Calle Wangshan, distrito de Jiangbei, Ningbo, Zhejiang, China
-
 86-135-64796935
Obtenga una cotización
Costo típico de un molde de fundición a presión: qué deben esperar los compradores y por qué varía
2026-08-20
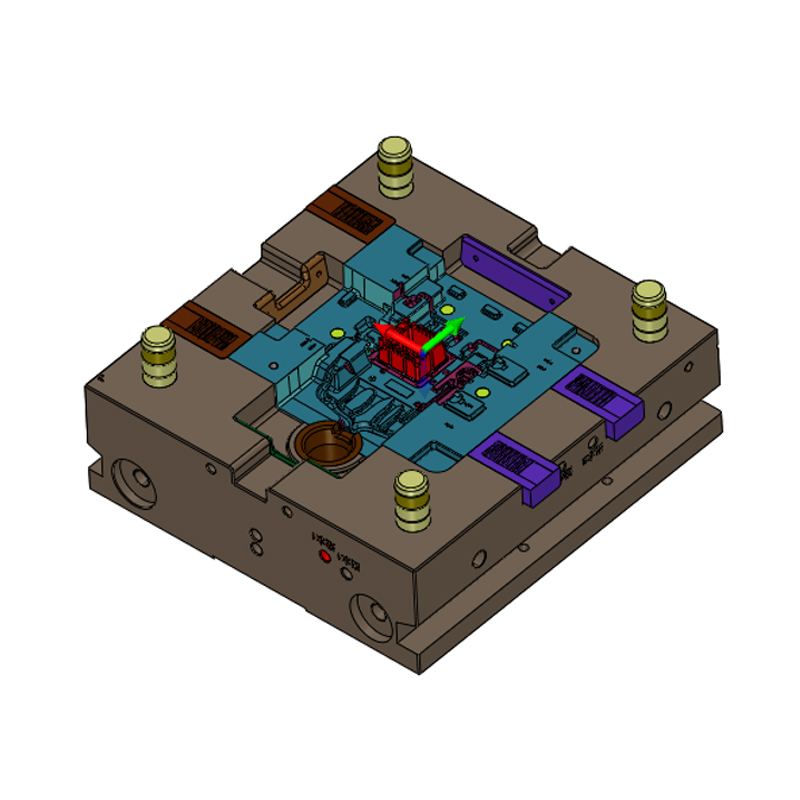
Imagine que está buscando una pieza de fundición para un nuevo componente de automóvil. Envía el mismo archivo CAD a tres proveedores de moldes y sus cotizaciones para la herramienta son de $8 500, $22 000 y $46 000. ¿Cuál tiene razón? La verdad es que ninguno de ellos puede juzgarse únicamente por el número. El costo típico de un molde de fundición a presión es un rango, no un punto: las herramientas simples de aleación de zinc pueden comenzar alrededor de $3,000, mientras que una matriz compleja de aluminio o magnesio con múltiples correderas, inserciones y enfriamiento interno puede alcanzar fácilmente los $100,000 o más.
La razón de esta difusión es que un molde de fundición a presión es una pieza de equipo de producción diseñada a medida, no un producto básico. Su precio refleja la geometría de la pieza, la aleación que se va a fundir, el volumen de producción esperado, el número de cavidades, la vida útil requerida de la herramienta y el nivel de control del proceso necesario para mantener tolerancias estrictas. Este artículo explica cómo se estructuran los costos de los moldes, qué aumenta o disminuye los números y cómo los compradores pueden presupuestar de manera realista y evitar errores costosos.
Comprender cómo se calculan los precios de los moldes es el primer paso hacia un presupuesto realista. Un molde de 5.000 dólares y un molde de 90.000 dólares pueden denominarse “herramientas de fundición a presión”, pero son diferentes en casi todos los sentidos físicos y de ingeniería. Analicemos los principales generadores de costos.
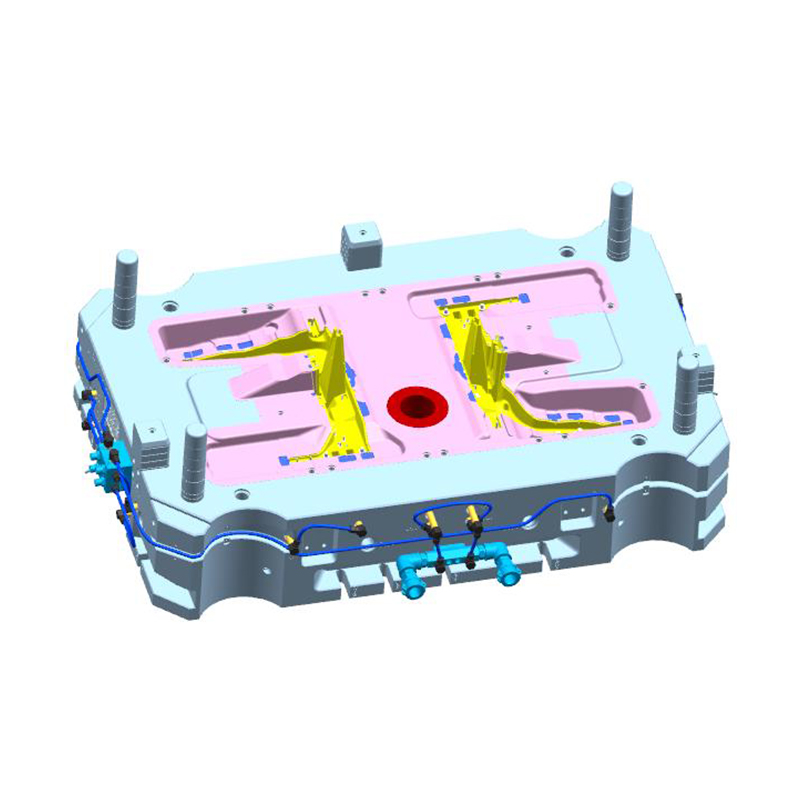
El tamaño físico del molde es el factor más obvio. Una pequeña carcasa de controlador electrónico podría caber en una base de molde de 300 mm por 300 mm, mientras que una carcasa de transmisión completa o una carcasa de motor podría requerir una base de molde que mida más de 1200 mm en una dirección. El volumen del acero crece con el cuadrado de la huella y aproximadamente linealmente con el espesor. Un molde más grande significa más acero para molde, más horas de mecanizado, CNC más grandes y, a menudo, una máquina de fundición a presión más grande para el muestreo. No es raro que un molde pequeño pese menos de 300 kg y un molde de automóvil grande pese más de 5 toneladas.
Para un producto típico, como un soporte para automóvil, la huella del molde puede ser moderada, pero para componentes estructurales como una torre de choque o una bandeja de batería, la envolvente de la pieza por sí sola puede duplicar el costo de herramientas en comparación con una pieza pequeña igualmente compleja. Los compradores a menudo subestiman el impacto de las dimensiones generales porque se centran en la cantidad de características en lugar del tamaño base.
El recuento de cavidades es una decisión fundamental en todo proyecto de molde. Un molde de una sola cavidad produce una pieza por ciclo; un molde de dos cavidades produce dos, y un molde de ocho cavidades puede producir ocho si el sistema de guía y compuerta se equilibran cuidadosamente. Cada cavidad adicional aumenta el tamaño de la base del molde y el volumen del acero, duplica o triplica la complejidad del mecanizado y hace que el diseño de enfriamiento y llenado sea más difícil de optimizar.
En términos prácticos, pasar de una cavidad a dos generalmente agrega entre un 40% y un 60% al costo del molde, no un 100%, porque algunos componentes como la base del molde, el casquillo del bebedero y las placas de expulsión se comparten. Sin embargo, pasar de cuatro cavidades a ocho es menos eficiente en términos porcentuales y puede agregar un 70 % o más porque la herramienta debe rediseñarse con una huella más grande y un sistema de guías más complejo. Algunas piezas de zinc de gran volumen utilizan herramientas de múltiples deslizadores con 12 o más cavidades, y esos moldes pueden ser sorprendentemente costosos debido a los intrincados mecanismos de deslizamiento y los requisitos de alineación precisa.
La complejidad geométrica de la pieza dicta cuántos elementos móviles debe contener el molde. Un corte socavado, un orificio lateral o una rosca externa requieren un deslizador (también llamado núcleo de acción lateral). Cada corredera agrega un inserto de acero endurecido, un cuerpo de corredera, pasadores guía, cuñas en ángulo, accionamiento hidráulico o mecánico y líneas de agua adicionales. Un molde simple sin diapositivas es el más barato; un molde con cuatro correderas hidráulicas grandes puede costar entre 15.000 y 40.000 dólares solo en los mecanismos de corredera.
Los núcleos que crean cavidades internas también aumentan los costos. Los núcleos profundos deben enfriarse internamente para evitar la porosidad por contracción, lo que requiere perforar largos canales de agua o invertir en insertos de núcleo fabricados con aditivos. Los insertos extraíbles que se pueden cambiar por diferentes variantes de la misma pieza añaden otro nivel de costo, pero pueden ahorrar dinero si planifica varios números de pieza similares.
En nuestro propio taller de moldes, a menudo vemos una pieza similar con diferentes patrones de agujeros. Un cliente puede elegir un molde familiar con inserciones intercambiables para manejar tres variantes; la inversión inicial es mayor, pero el costo por variación de pieza es menor. Otro cliente puede insistir en tres moldes dedicados, lo que proporciona una mayor producción pero un presupuesto total de herramientas mucho mayor. Ambos enfoques son válidos y la elección correcta depende del volumen anual y la estrategia de precios.
El material seleccionado para el núcleo y la cavidad del molde es un elemento importante. El acero para herramientas H13 es el caballo de batalla para la fundición a presión de aluminio y magnesio, pero los grados premium como DAC55, SKD61 o el H13 importado con mayor limpieza y mejor isotropía cuestan más por kilogramo. El costo del acero suele ser sólo del 15% al 25% del costo total del molde, pero influye fuertemente en la vida útil y la confiabilidad de la herramienta.
El tratamiento térmico añade otra carga importante. Es necesario endurecer al vacío, múltiples ciclos de templado y aliviar la tensión para lograr la dureza requerida (normalmente de 44 a 52 HRC para H13) y minimizar la distorsión. Después del tratamiento térmico, generalmente hay una operación de mecanizado de acabado o de mecanizado por descarga eléctrica (EDM), lo que aumenta aún más el costo. Algunos moldes de larga duración también requieren nitruración o un recubrimiento de deposición física de vapor como TiAlN en las superficies del núcleo y la cavidad, lo que agrega entre $ 2000 y $ 8000 dependiendo del área de la superficie.
La decisión de utilizar un acero más barato que podría sobrevivir a 50.000 disparos, frente a un acero de primera calidad con capacidad para 200.000 disparos, cambia drásticamente el precio inicial. Para un prototipo o una ejecución de preproducción, puede estar justificada una opción más económica. Para un programa automotriz de larga duración, la inversión inicial más alta suele ser la opción más económica cuando se calcula el costo total por pieza buena.
El tiempo del ciclo de fundición a presión está controlado en gran medida por el enfriamiento. Un molde con líneas de agua estratégicamente ubicadas elimina el calor más rápido, reduce el tiempo del ciclo y mejora la calidad de las piezas al evitar puntos calientes y grietas por contracción. Sin embargo, añadir canales de refrigeración no es fácil. La perforación profunda se utiliza para líneas rectas, pero los canales curvos requieren un inserto mecanizado que luego se sella con tapones o una placa soldada al vacío.
El enfriamiento conformal, en el que las inserciones se imprimen en 3D con vías internas complejas que siguen el contorno de la pieza, es cada vez más popular para la fundición a presión de aleaciones de aluminio. Esta tecnología puede reducir el tiempo del ciclo entre un 15% y un 30%, pero los insertos son costosos de producir y a menudo requieren una verificación de vida útil por separado. Un molde con unos pocos insertos refrigerados puede costar entre un 10 % y un 20 % más que un molde refrigerado convencionalmente, pero el retorno de la productividad puede compensar esa diferencia en unos pocos meses.
El enfriamiento también afecta el comportamiento de fatiga térmica del molde. Una refrigeración deficiente provoca una degradación temprana del calor, lo que acorta la vida útil del molde y aumenta el tiempo de inactividad por mantenimiento. Invertir en un buen diseño de refrigeración es una de las formas más efectivas de reducir el costo total de propiedad, pero también es una de las primeras áreas en las que un proveedor sin experiencia tomará atajos para reducir la cotización.
Tolerancias más estrictas requieren un mecanizado más extenso, una electroerosión más precisa y un ajuste y posicionamiento más cuidadosos. Una pieza típica de fundición a presión puede especificarse con una tolerancia lineal de ±0,5 mm, pero muchas aplicaciones automotrices requieren ±0,1 mm en áreas críticas. Mantener ±0,1 mm en un molde de acero que se expande y se mueve durante el proceso requiere construcciones más resistentes, análisis térmicos más detallados e iteraciones de prueba adicionales. Esto puede añadir fácilmente entre un 10% y un 30% al coste del molde.
El acabado de la superficie es un factor similar. Si la pieza necesita una textura específica por motivos estéticos o un pulido espejo para reducir la fricción en un componente deslizante, el molde debe pulirse en consecuencia y, a veces, de forma selectiva. El grabado de textura en áreas seleccionadas requiere enmascaramiento y agrega de dos a cuatro semanas de tiempo de entrega más de $2000 a $6000 por área grande. Estos costos no son visibles en el archivo CAD si solo miras la geometría, pero son parte de la especificación y deben declararse en la RFQ.
La movilidad de los procesos también cambia el precio de los moldes. Los moldes de fundición a presión de alto vacío requieren sellado adicional, canales de vacío y un sistema de inyección especialmente diseñado que evite que entre aire en la cavidad. Estos moldes son más caros de construir y más sensibles al mantenimiento, pero producen piezas estructurales libres de porosidad, como carcasas de baterías o componentes de dirección. El molde para un proyecto de fundición a presión al vacío puede ser entre un 15% y un 25% más alto que un molde convencional para una geometría similar.
La fundición por compresión (o fundición por extrusión) utiliza una etapa de llenado más lenta y aplica alta presión durante la solidificación. El molde debe soportar cargas mecánicas más elevadas y normalmente se construye con secciones de acero más robustas y pilares guía más pesados. El aumento de coste en comparación con la fundición a presión estándar a alta presión es notable, pero las piezas resultantes ofrecen un alargamiento y una estanqueidad a la presión mejorados.
Como proveedor que ha construido moldes de fundición por compresión y de alto vacío para aplicaciones automotrices, podemos confirmar que la elección del proceso debe realizarse con anticipación, antes de que comience el diseño del molde. Cambiar de un troquel convencional a uno asistido por vacío una vez construido el molde es casi tan caro como construir un molde nuevo.
Si bien cada proyecto es único, los patrones de precios de la industria pueden brindarle una idea confiable del mercado. Los siguientes rangos se basan en las cotizaciones históricas que vemos en el mercado y en nuestra propia experiencia de producción, y deben usarse únicamente para presupuestar, no como cotizaciones fijas.
| Tipo de molde | Nivel de complejidad | Rango de costos típico (USD) | Recuento típico de cavidades |
|---|---|---|---|
| Molde de cámara caliente de aleación de zinc | Parte simple y pequeña | $3,000 – $12,000 | 1 a 4 |
| Molde de cámara caliente de aleación de zinc | Multideslizador, alta complejidad | $12,000 – $40,000 | 6 a 16 |
| Molde de aleación de aluminio | Vivienda sencilla y pequeña. | $5,000 – $25,000 | 1 |
| Molde de aleación de aluminio | Complejidad media, tamaño moderado | $25,000 – $60,000 | 1 a 2 |
| Molde de aleación de aluminio | Grande, complejo, con toboganes y vacío. | $60,000 – $120,000 | 1 |
| Molde de aleación de magnesio | De simple a medio (partes de dirección, soportes) | $30,000 – $80,000 | 1 |
| Molde de aleación de magnesio | Estructural, alto vacío | $80,000 – $150,000 | 1 |
Estos rangos suponen que el molde se construirá con acero estándar H13 o acero equivalente y se utilizará para una vida útil de producción nominal de 80.000 a 120.000 disparos para aluminio y ligeramente inferior para magnesio. Si espera 250.000 disparos o más, agregue una prima por acero de mayor calidad, enfriamiento más generoso y tratamiento de superficie. Si solo necesita 20.000 prototipos, es posible que pueda conseguir un molde de acero más blando en el extremo inferior del rango.
Para tiradas de preproducción de bajo volumen, a veces se ofrece un molde más simple construido con insertos no endurecidos o de vida corta con un descuento del 30%. La desventaja es que es posible que tengas que reconstruir o reparar la herramienta después de unos miles de disparos. En algunos casos, esa es la decisión correcta. En otros, genera desperdicios y retrasos que anulan los ahorros.
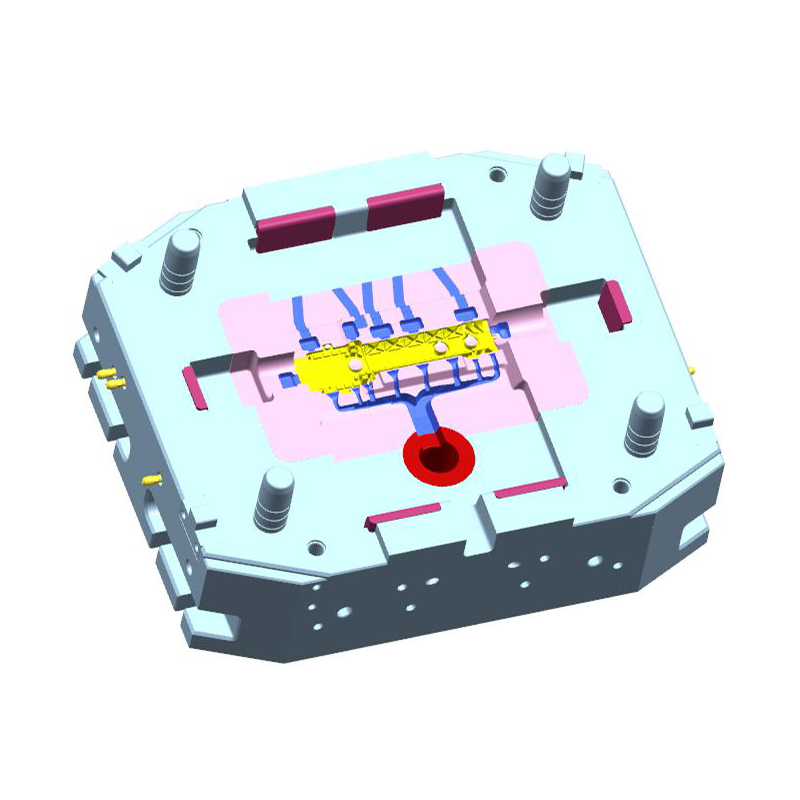
Como referencia, considere nuestra propia línea de productos para herramientas de aleación de zinc. un tipico Molde de fundición a presión de cámara caliente de 150t para piezas de zinc con un número moderado de cavidades se encuentra en el rango de $12 000 a $30 000, dependiendo de la geometría de la pieza y las guías requeridas. Ese tipo de herramienta se usa comúnmente para accesorios de plomería, carcasas de cerraduras y componentes eléctricos. En comparación, un molde de zinc de múltiples correderas de alta velocidad con 10 o más cavidades es un equipo mucho más avanzado y tiene un precio acorde.
 Fábrica de moldes de fundición a presión con cámara caliente 150T personalizados, fabricantes - Ningbo NKT también Ningbo NKT herramientas Co., Ltd. es un fabricante de moldes de fundición a presión con cámara caliente de 150T de China y una fábrica personalizada, detalles: El Di... Ver producto →
Cuando un proveedor le envía una cotización de seis cifras para un molde de fundición a presión, la cifra es la suma de varios paquetes de trabajo distintos. Saber qué incluyen te ayuda a comparar ofertas e identificar costos ocultos. Aquí está el desglose habitual.
Antes de cortar cualquier metal, el equipo de diseño del molde analiza la pieza, simula el llenado y elabora el diseño completo de la herramienta. Esto incluye la posición de la compuerta, el tamaño del canal, los pozos de desbordamiento, la ubicación del canal de enfriamiento, el diseño del sistema de expulsión y la selección de componentes disponibles comercialmente, como pasadores de expulsión y casquillos de bebedero. Los honorarios de ingeniería suelen representar entre el 5 % y el 10 % del coste total del molde, pero una pieza más compleja o un diseño basado en simulación pueden aumentarlos. Si el proveedor ofrece un informe DFM (diseño para fabricabilidad) y hace sugerencias de modificación, ese trabajo se incluye en esta fase.
Un buen diseñador espera realizar al menos dos o tres revisiones de diseño con el cliente. Cada cambio en la geometría de la pieza después de que comienza el diseño del molde puede agregar horas de trabajo de rediseño, razón por la cual el bloqueo de datos de la pieza final es un hito tan crítico.
Cada molde incluye una base, placas, pasadores guía, casquillos, placas expulsoras y una gran cantidad de piezas estándar. Por lo general, estos provienen de proveedores especializados de bases de moldes. Para un molde típico de fundición a presión de aluminio de tamaño mediano, la base con estructuras de soporte puede costar entre $2,000 y $10,000 por sí sola, y ese costo aparece como una partida separada en algunas cotizaciones. Las bases más grandes con pilares de soporte pesados y una zona de sujeción generosa cuestan más.
El acero real para el núcleo y la cavidad es un costo de material separado. En una cotización, verá el peso y el grado del acero. Recuerde que el acero mecanizado es una pequeña fracción del peso final porque se corta un bloque grande para dejar la forma de la pieza. Esa eliminación de viruta se refleja en las horas de mecanizado, no sólo en el peso del acero.
El fresado, torneado, taladrado y trefilado CNC constituyen el mayor elemento de costo de mano de obra y maquinaria. Una forma de cavidad 3D compleja requiere muchas horas de trabajo CNC de 3 y 5 ejes. Las esquinas internas afiladas están acabadas con electroerosión, que es deliberadamente más lenta y precisa. Los costos de herramientas dependen del área de superficie, la profundidad de corte y el acabado requerido. Como regla general, el mecanizado y la electroerosión pueden representar entre el 40% y el 60% del precio total del molde.
Aquí es donde aparecen las economías de escala dentro del taller de moldes. Un proveedor con modernos centros de mecanizado de alta velocidad y fabricación automatizada de electrodos puede producir un molde más preciso en menos tiempo. Pero la tarifa horaria de un molino de 5 ejes es alta, por lo que una cotización con menos horas a una tarifa más alta puede ser mejor que otra con muchas horas a una tarifa baja. Examine el plan de proceso citado si desea comprender las diferencias.
Después del mecanizado, se ensambla el molde. Se combinan las mitades del núcleo y de la cavidad, se ajustan las correderas y se ajusta el sistema de expulsión. El manchado implica aplicar un compuesto de marcado a las superficies de contacto y ajustar el ajuste para garantizar un contacto uniforme. Esto puede llevar días para un troquel complejo y es una de las fases de la fabricación de moldes que más depende de la habilidad. El trabajo de banco también incluye pulir, redondear bordes e instalar accesorios de agua.
La mayoría de las cotizaciones de moldes incluyen una primera prueba en una máquina de fundición a presión. El proveedor puede utilizar una máquina propia o contratar una fundición cercana. Generalmente se incluyen el costo de la aleación de aluminio o zinc utilizada en la prueba, la energía, el tiempo del operador y la tarifa por hora de la máquina de fundición a presión. Si se necesitan varias rondas de muestra, pueden aparecer costos adicionales. Un molde bien diseñado con un proveedor confiable puede requerir sólo dos o tres rondas; un diseño problemático podría necesitar seis o más. Asegúrese de que la cotización indique cuántas pruebas se incluyen.
Durante la fase de muestra, el proveedor mide la pieza, comprueba si hay contracción, porosidad y desviaciones dimensionales. Cada iteración correctiva requiere que se ajuste el molde, a veces mecanizando la cavidad o agregando insertos, y esto debe incluirse en el cronograma del proyecto.
El tratamiento térmico a veces se incluye por separado del mecanizado, especialmente si el proveedor compra acero recocido y lo endurece después del desbaste inicial. Los tratamientos de superficie como la nitruración, el recubrimiento PVD o un recubrimiento compatible con agentes desmoldantes son adicionales. Estos tratamientos pueden prolongar la vida útil del molde y mejorar el desmolde, pero no siempre están incluidos en la cotización base. Solicite una línea de pedido para evitar una sorpresa al final.
Los proveedores de moldes profesionales proporcionan documentación que incluye certificados de materiales, informes de tratamiento térmico, datos de inspección de CMM y un manual de mantenimiento. Para los programas automotrices, esta documentación es obligatoria según los requisitos del PPAP. El costo de preparar estos documentos, administrar el cronograma del proyecto y realizar llamadas de revisión suele ser un pequeño porcentaje del total, pero en una cotización detallada se debe identificar. Un proveedor que ofrece una gestión de proyectos transparente con fotografías e informes de progreso vale los pocos miles de dólares que puede aportar.
Muchos de los costos que hemos descrito están fuertemente influenciados por las decisiones tomadas en la fase de diseño de la pieza. Incluso antes de enviar la solicitud de presupuesto, puede determinar el costo del molde optimizando la geometría de la pieza. A continuación se detallan los parámetros de diseño más comunes y su impacto.
El borrador es el cono que se agrega a las caras verticales para que la pieza fundida pueda expulsarse sin que se pegue. Un ángulo de inclinación de 1° es típico para el aluminio, aunque 2° es más seguro para nervaduras y núcleos más profundos. Si el calado es demasiado pequeño, el molde requiere pulimento adicional y la pieza puede tener marcas de arrastre. Más importante aún, las nervaduras de arrastre cero requieren acciones laterales adicionales o mecanizado adicional, lo que aumenta el costo. Revisar el borrador con anticipación es la forma más económica de ahorrar dinero.
Los cambios repentinos en el espesor de la pared provocan huecos por contracción y porosidad. El diseño del molde puede compensar agregando inserciones y escalones, pero eso aumenta el costo. Una pieza con un espesor de pared uniforme de 3 mm es mucho más fácil de llenar y enfriar que una pieza que salta de 2 mm a 5 mm cerca de un saliente. Mantener las paredes uniformes reduce la necesidad de refrigeración interna y reduce el riesgo de puntos calientes.
Cada socavado requiere una diapositiva. Puede reducir el número de diapositivas cambiando la dirección de la línea de separación o aceptando una característica que requiere una operación de mecanizado secundaria. Por ejemplo, se puede perforar una rosca externa para un saliente de sensor después del moldeo en lugar de hacerlo en el lugar, evitando un núcleo giratorio. El coste adicional del mecanizado suele ser inferior al coste de un deslizamiento complejo en el molde.
Cuando es inevitable un corte socavado, vale la pena preguntarse si se puede formar con un núcleo suelto que se retira manualmente después de cada disparo. Esta es una alternativa de bajo costo para piezas de bajo volumen, pero ralentiza el tiempo del ciclo y puede no ser aceptable para producción de gran volumen. Para una pieza de automóvil de gran volumen, una corredera hidráulica es la única opción confiable.
Cuanto más estricta sea la tolerancia, más caro será el molde. Puede ahorrar costos designando dimensiones críticas que realmente necesitan ±0,1 mm y permitiendo tolerancias de fundición a presión estándar en otros lugares. El fabricante de moldes puede entonces concentrar la atención del mecanizado donde sea importante. Demasiados compradores aplican tolerancias estrictas a cada característica sin justificación, y el costo del molde aumenta con cada indicación de dimensión.
Si la pieza tiene una superficie decorativa Clase A, el molde debe pulirse hasta obtener un acabado de espejo y luego texturizarse si es necesario. Pulir y grabar puede llevar días de trabajo especializado. Por el contrario, un acabado mate o una superficie mecanizada requieren menos pulido manual. Elegir un área texturizada sólo en un panel pequeño en lugar de toda la pieza es otra forma de controlar los costos.
La fundición en insertos roscados o el uso de pasadores de insertos extraíbles agrega complejidad de manejo al ciclo de fundición a presión. El molde debe estar diseñado para cargar y retener el inserto durante la inyección, y el sistema de automatización debe colocarlo con precisión. Esto puede aumentar el costo del molde entre $5 000 y $20 000, dependiendo del número de inserciones por ciclo. A menudo es más económico utilizar un orificio simple moldeado en la pieza y utilizar una operación de roscado separada para la rosca, a menos que se requiera el inserto para resistencia o sellado del ensamblaje.
Según nuestra experiencia, alentar a los clientes a revisar el diseño de su pieza según estos criterios a menudo reduce los costos totales del molde entre un 10% y un 25% sin cambiar la función del componente. La retroalimentación del DFM del taller de moldes no es un intento de inflar el presupuesto; es una ruta directa hacia una herramienta más económica.
El precio de compra de un molde de fundición a presión es sólo el punto de partida. A lo largo de su vida útil, gastará dinero en mantenimiento, reparaciones, revestimientos y piezas de repuesto. Comprender la vida útil esperada de su molde es esencial para calcular el costo real por pieza.
Normalmente se espera que un molde de fundición a presión de aluminio H13 estándar produzca entre 80.000 y 120.000 disparos buenos antes de que sea necesario reemplazar las superficies de desgaste primarias. Este número no es una garantía; Depende de la temperatura de la aleación, la velocidad de inyección, el ciclo térmico y qué tan bien funciona el sistema de enfriamiento. Un molde construido con acero de primera calidad y buena refrigeración puede alcanzar entre 150 000 y 200 000 disparos, mientras que una herramienta de menor calidad puede mostrar una comprobación de calor después de 30 000 disparos.
Las aleaciones de magnesio se funden a temperaturas algo más bajas que las del aluminio, lo que a menudo permite una vida útil ligeramente más larga del molde si el proceso se gestiona bien. Las aleaciones de zinc son las más fáciles de moldear y los moldes de zinc de cámara caliente a menudo superan los 500.000 disparos porque la temperatura de funcionamiento es mucho más baja. Ésa es una de las razones por las que las herramientas de zinc se construyen frecuentemente con insertos endurecidos que reciben un tratamiento menos agresivo que las herramientas de aluminio.
El principal modo de falla de los moldes de fundición a presión es la degradación por calor, cuando cientos de ciclos térmicos causan una red de pequeñas grietas en la superficie del molde. Las grietas producen defectos superficiales en la pieza fundida y eventualmente provocan soldadura o pegado. El mantenimiento regular, incluido el pulido de grietas y el tratamiento de la superficie, puede prolongar la vida útil del molde. Sin embargo, cada ciclo de reparación tiene un costo y el molde debe desconectarse durante la reparación.
Establecer un presupuesto de mantenimiento equivalente al 5% al 10% del precio inicial del molde por año es una regla razonable para los moldes de aluminio y magnesio. Para el zinc, el número es menor. Este presupuesto cubre nuevos pasadores expulsores (que se desgastan), correderas de repuesto y repulido después de un funcionamiento de gran volumen. Si contrata las reparaciones con el fabricante del molde, también debe planificar la logística de envío de regreso del molde y el tiempo durante el cual no podrá producir piezas.
Algunos proveedores ofrecen acuerdos de mantenimiento de moldes. El molde se devuelve para su inspección cada X mil disparos y el proveedor realiza los pasos de servicio prescritos por una tarifa fija. Esto protege su inversión y puede evitar paradas prolongadas de producción. Estos acuerdos no son comunes en todos los mercados, pero vale la pena solicitarlos si espera un volumen anual elevado.
El costo del molde por pieza depende de la cantidad total de piezas que planea producir. Este es el cálculo más importante en un proyecto de fundición a presión. He aquí un ejemplo sencillo.
Suponga que la opción de molde A cuesta $20 000 y produce una pieza en un ciclo de 30 segundos. La opción de molde B cuesta $40 000 pero produce la misma pieza en un ciclo de 22 segundos porque tiene mejor enfriamiento y un diseño de entrada diferente. La reducción del tiempo de ciclo ahorra 8 segundos por pieza. Más de 100.000 disparos, es decir 800.000 segundos, unas 222 horas de tiempo de máquina. A una tarifa por hora máquina de $80, el ahorro asciende a $17,760. En este caso, el molde más caro paga la mayor parte de los $20 000 adicionales dentro de ese mismo volumen de producción. Si el volumen es de 500.000 disparos, la inversión extra es insignificante en comparación con el ahorro.
Lo contrario también es cierto. Un molde de menor costo con una vida útil más corta puede ser la solución adecuada cuando solo se necesitan 15.000 piezas para un producto especializado. Amortizando más de 15 000 piezas, un molde de larga duración de $45 000 podría agregar $3 por pieza, mientras que un molde de corta duración de $20 000 agrega sólo $1,33 por pieza. Entonces podrá aceptar un coste de repuestos más elevado. El factor clave de decisión es el volumen anual y la confianza en su pronóstico.
Realice un análisis de equilibrio simple antes de finalizar la especificación del molde. Calcule la inversión total más el costo por pieza en tres volúmenes diferentes: su volumen esperado conservador, su pronóstico base y un volumen alto. Si el escenario de gran volumen es posible, invierta en el molde de mayor duración. Si es probable el caso conservador, reduzca la inversión inicial y espere reparar o reconstruir la herramienta.
El mismo principio se aplica al recuento de cavidades. Un molde de una cavidad puede costar $30 000, mientras que un molde de dos cavidades puede costar $48 000. La herramienta de dos cavidades supone una inversión un 60 % mayor, pero aproximadamente duplica la producción por hora. En un volumen alto, el ahorro en tiempo de ciclo justifica fácilmente los $18 000 adicionales. A bajo volumen, el molde de una cavidad es más racional porque el tiempo de la máquina es un cuello de botella menor.
Para ver un ejemplo del mundo real de nuestra cartera de productos, una pieza como una tubo de dirección fundido a presión de aleación de magnesio es una aplicación automotriz estructural típica que requiere una estabilidad dimensional constante durante largos ciclos de producción. En ese caso, una mayor inversión inicial en el molde en acero de primera calidad y enfriamiento refinado es casi siempre la decisión correcta porque la herramienta debe mantener tolerancias estrictas durante varios años sin repetidas reparaciones de soldadura.
 Fábrica de tubos de dirección fundidos a presión de aleación de magnesio personalizados, fabricantes - Ningbo NK Ningbo NKT Tooling Co., Ltd. es un fabricante de tubos de dirección fundidos a presión de aleación de magnesio de China y una fábrica personalizada, detalles: Di... Ver producto →
Solicitar un presupuesto de molde no es tan sencillo como enviar un archivo CAD y esperar un número. Una cotización confiable requiere una especificación completa y cuanto más tiempo dedique a preparar esa especificación, más precisas serán sus comparaciones.
La información faltante es la razón más común de cotizaciones inexactas. Si el proveedor no conoce el volumen anual, puede asumir un volumen mayor y diseñar una herramienta más costosa que usted no necesita, o puede asumir un volumen bajo y cotizar una herramienta frágil. Si no menciona una operación de mecanizado secundaria que elimina material cerca de un orificio central crítico, es posible que el molde no realice el orificio en la posición correcta o que tenga un vacío de contracción innecesario.
Estas preguntas diferenciarán a un proveedor profesional de un corredor. Un corredor suele pasar la solicitud a una fábrica y sólo puede dar una respuesta vaga a preguntas técnicas. Un verdadero fabricante de moldes puede responder directamente, proporcionar un plan de proceso y mostrar un ejemplo de un molde similar.
Tenga cuidado si una cotización existente es mucho más baja que cualquier otra oferta para la misma especificación de molde. La diferencia podría deberse al uso de acero sin endurecer para el núcleo y la cavidad, canales de enfriamiento mínimos, ausencia de electroerosión para los detalles de las esquinas o un diseño de compuerta no probado. Pídale al proveedor que justifique el precio más bajo con un desglose detallado. De manera similar, si una cotización apenas cambia cuando solicita una mayor vida útil esperada del molde, es posible que el proveedor no haya ajustado el diseño para alcanzar esa vida útil. Una cotización realista reflejará el aumento de la calidad del acero y la inversión en refrigeración con un aumento de precio significativo.
También es importante verificar la capacidad de fabricación real del proveedor. Si se abastece de un proveedor extranjero, solicite fotografías recientes del piso de mecanizado y una videollamada para ver cómo se construye el molde. El perfil de nuestra empresa muestra, por ejemplo, una fábrica moderna con 6.000 metros cuadrados de superficie de producción y más de 80 empleados, lo que corresponde a un fabricante de moldes serio. Pero también debes confirmar la maquinaria específica disponible para tu proyecto. No todas las fábricas con una máquina CNC pueden construir un troquel grande y complejo.
Elegir el presupuesto de molde más bajo puede resultar tentador, pero el molde es el producto que da forma a cada pieza que venderá durante los próximos años. Las diferencias de costos entre proveedores no son sólo márgenes; reflejan profundidad de ingeniería, capacidad de fabricación, sistemas de calidad y la voluntad de respaldar el molde después de la entrega.
Un fabricante de moldes experimentado como Ningbo NKT Tooling Co., Ltd. aporta más que habilidades de mecanizado. Traemos una historia que comienza con un estudio de diseño de moldes de fundición a presión dedicado en 2009, seguido de años de construcción de herramientas de zinc y aluminio, y luego nos expandimos a autopartes de aleación de magnesio y moldes de alto vacío en 2016. Ese cronograma significa que hemos superado los desafíos de los componentes estructurales de paredes delgadas y las piezas de dirección de tolerancia estricta. Sabemos por qué falla un molde y cómo diseñarlo contra ese fallo.
Esta experiencia se traduce directamente en el coste del molde en la fase de diseño. Podemos sugerir una ubicación de puerta que reduzca las líneas de soldadura, o una disposición de canal de enfriamiento que acorte el tiempo del ciclo en un 15 %, o un diseño de corredera que sea más robusto y más fácil de mantener. Esas sugerencias no son gratuitas, pero reducen el costo por pieza y el riesgo de tiempo de inactividad.
Los sistemas de calidad también importan. Contamos con la certificación ISO9001, que se logró por primera vez en 2011. Un sistema de calidad formal crea un proceso disciplinado para revisiones de diseño, inspección de materiales, mediciones durante el proceso y validación final. Para los clientes del sector del automóvil, la documentación coherente es esencial. Un proveedor sin un sistema de calidad documentado aún puede producir un buen molde, pero el proceso no es repetible y el riesgo de un defecto oculto es mayor.
Cuando evalúes a un proveedor, considera todo el flujo de valor. ¿Recibirá un informe DFM completo? ¿Utilizará el proveedor simulación de flujo para examinar el llenado y la solidificación? ¿Fabricarán un molde de alto vacío prestando la misma atención al sellado que a la geometría? Estas capacidades son cada vez más estándar para la fundición de aluminio para automóviles. Por ejemplo, un soporte de aleación de aluminio fundido a presión Es una pieza estructural que requiere alta resistencia y baja porosidad. Un proveedor que haya fabricado cientos de soportes similares sabrá cuál es la proporción de canales ideal y los pasos de precaución para controlar la contracción.
 Fábrica de soportes de fundición a presión de aleación de aluminio personalizados, fabricantes - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. es un fabricante de soportes de fundición a presión de aleación de aluminio de China y una fábrica personalizada, detalles: La aleación de aluminio ADC12... Ver producto →
En nuestra planta de producción, manejamos toda la gama de trabajos: moldes convencionales, de alto vacío y de fundición por compresión, así como herramientas de zinc con cámara caliente y máquinas de múltiples deslizadores. También mantenemos una visión hacia el proceso de fabricación más amplio. Un molde para la carcasa de un motor, por ejemplo, debe interactuar con la inserción automática de insertos de refrigeración y el posterior mecanizado. Si el fabricante de moldes comprende esos pasos posteriores, puede evitar crear funciones que compliquen el montaje.
Cuando compare proveedores de moldes, solicite estudios de casos de piezas con una escala y complejidad similares. No juzgues una cartera sólo por las hermosas piezas moldeadas. Pregunte sobre las pruebas iniciales, los desafíos y cómo resolvieron problemas inesperados de porosidad o dimensiones. Las respuestas le dirán más sobre el proveedor que el número de la cotización.
Por último, recuerda que un molde es una inversión de capital. Un molde bien construido puede repararse, modificarse y reutilizarse durante varios años o incluso décadas en el caso de las herramientas de zinc. Un molde mal construido puede sobrecargar su programa de producción y dañar la relación con el cliente. El costo real de un molde de fundición a presión incluye las interrupciones, retrasos y desperdicios que pueden seguir a una decisión de ahorro de costos tomada demasiado pronto.
En resumen, no existe una respuesta única a la pregunta: "¿Cuál es el costo típico de un molde de fundición a presión?" La única respuesta honesta es que depende de la pieza, la aleación, el volumen de producción y las especificaciones. Se puede producir un molde simple de zinc con cámara caliente por menos de 10 000 dólares, mientras que un troquel grande de aluminio con múltiples deslizamientos y asistencia de vacío puede superar los 100 000 dólares. El presupuesto, sin embargo, no debe fijarse antes de realizar una adecuada revisión técnica de la pieza.
Comience con una comprensión clara de su volumen anual y de sus requisitos de vida útil del molde. Luego, contrate a un proveedor que desafíe sus suposiciones con un DFM detallado y un desglose de costos. Si está buscando una pieza para aplicaciones automotrices, busque un socio que tenga experiencia comprobada con procesos convencionales y avanzados, y que pueda explicarle las ventajas y desventajas entre el costo inicial y la productividad a largo plazo. A menudo se justifica una inversión ligeramente mayor en el molde si permite tiempos de ciclo más cortos, menor porosidad y menos defectos. Y si no está seguro, pídale al proveedor que le explique un caso similar, como el Aplicación de la fundición a presión de aleación de aluminio en piezas de automóviles. , que ilustra cómo las opciones de diseño y proceso controlan en última instancia el precio que usted paga.
Calle Wangshan, distrito de Jiangbei, Ningbo, Zhejiang, China
86-135-64796935
Derechos de autor © Ningbo NKT Tooling Co., Ltd. Todos los derechos reservados.

