


Información de contacto
-
 Calle Wangshan, distrito de Jiangbei, Ningbo, Zhejiang, China
-
 86-135-64796935
Obtenga una cotización
¿Dónde puedo encontrar moldes de fundición de aluminio? Una guía práctica de abastecimiento para compradores
2026-08-06
Comienza con una pregunta sencilla sobre adquisiciones. Un ingeniero de fabricación de un proveedor de repuestos para automóviles recibe una solicitud de un cliente: una nueva carcasa de aluminio, de aproximadamente 300 por 200 milímetros, con un espesor de pared de aproximadamente 2,8 milímetros, un volumen anual objetivo de 40.000 unidades y una fecha límite para la aprobación de la primera muestra dentro de diez meses. El ingeniero nunca antes había conseguido herramientas, por lo que la pregunta se repite a sus colegas, se encuentra en foros en línea y se escribe en motores de búsqueda: ¿Dónde puedo encontrar moldes de fundición de aluminio?
La respuesta honesta y directa es que, para piezas de aluminio de calidad de producción, los moldes de fundición de aluminio se encuentran en un fabricante profesional de moldes de fundición a presión, no en un taller de maquinaria general, una tienda de suministros de fundición en arena o un mercado de aficionados. Un molde de fundición de aluminio de producción es una pieza precisa de equipo de ingeniería. Controla la geometría de la pieza, la consistencia dimensional, el acabado superficial, el tiempo del ciclo y el costo por pieza a largo plazo. El molde es el activo más influyente en toda la operación de fundición, y su búsqueda debe tratarse como un proyecto de selección de proveedores en lugar de una compra rápida en línea.
Este artículo explica dónde encontrar moldes de fundición de aluminio en el sentido industrial, qué significan los diferentes tipos de moldes para su proyecto y cómo evaluar a los fabricantes que los construyen. También analiza el proceso de diseño y construcción, los factores que influyen en el costo y el plazo de entrega, y los errores comunes que cometen los compradores cuando buscan herramientas para piezas fundidas de aluminio. El objetivo es brindarle un marco práctico para que su primera solicitud de cotización produzca respuestas significativas en lugar de un montón de precios vagos.
Para la producción industrial, los moldes de fundición de aluminio son diseñados y fabricados por empresas de herramientas especializadas, comúnmente llamadas talleres de troqueles, fabricantes de moldes o fabricantes de herramientas. Estas empresas se encargan de todo el proceso: analizan el diseño de la pieza, diseñan el molde, mecanizan la cavidad de acero, aplican tratamiento térmico, ensamblan las correderas y los eyectores y luego prueban el molde en una máquina de fundición a presión hasta que produce piezas que cumplen con las especificaciones. El molde no es un artículo de estantería. Es un producto diseñado, fabricado bajo pedido en torno a una geometría de fundición y un proceso de producción específicos.
La concentración geográfica de la fabricación de moldes sigue a la actividad de fundición a presión. Una parte importante de los moldes de fundición a presión de aluminio del mundo se construye en las regiones del delta del río Yangtze y delta del río Perla de China, en Italia, Alemania, Japón y Estados Unidos. Si pregunta "¿dónde puedo encontrar moldes de fundición de aluminio cerca de mí?", la respuesta generalmente conducirá a una sala de herramientas regional que atiende a la industria de fundición local. Si está abierto al abastecimiento global, el delta del río Yangtze, centrado en ciudades como Ningbo y Shanghai, es uno de los grupos de experiencia en ingeniería de moldes más densos del mundo. Muchos de los moldes utilizados en las plantas de fundición europeas y norteamericanas se fabrican allí y luego se envían para su instalación.
Un punto de partida fiable es preguntar directamente a una fundición a presión qué taller de moldes utiliza. Las fundiciones dependen de moldes que se adaptan a sus máquinas y aguantan cientos de miles de ciclos. Sus ingenieros de procesos saben qué proveedores ofrecen mecanizado recto, acero honesto y comentarios prácticos sobre DFM. Esta ruta de referencia puede ahorrarle semanas de tiempo de evaluación.
Otra forma es ponerse en contacto directamente con el fabricante del molde, especialmente si también tiene experiencia en fundición a presión interna. Una fábrica que diseña y construye moldes, y que puede probarlos en sus propias máquinas, le brindará una respuesta más rápida y menos problemas de transferencia. Un buen ejemplo es Ningbo NKT herramientas Co., Ltd. , un fabricante especializado de moldes de fundición a presión de aleaciones de aluminio, magnesio y zinc. La empresa se fundó en 2009 como un estudio de diseño de moldes, pasó a producir en 2010 y desde entonces ha formado un equipo de más de 80 empleados, quince ingenieros superiores y una capacidad de producción anual de más de 300 juegos de moldes de alta precisión.
El canal correcto depende de su situación, pero la versión corta de la respuesta es consistente: usted encuentra moldes de fundición de aluminio en un fabricante profesional que fabrica herramientas permanentes para fundición a presión, y elige ese fabricante basándose en su profundidad de ingeniería, experiencia relevante y control de calidad, no simplemente por la proximidad o el precio.
El término "molde de fundición de aluminio" cubre varias cosas fundamentalmente diferentes, y la confusión entre ellas es una de las razones por las que tantas solicitudes de abastecimiento comienzan con el pie izquierdo. En el lenguaje cotidiano, la frase podría significar un molde utilizado para fundir piezas de aluminio o un molde hecho de material de aluminio para fundir otras sustancias. Este artículo trata sobre el primero: herramientas que funden aleaciones de aluminio fundido en componentes metálicos terminados. Esos moldes casi siempre están hechos de acero para herramientas, no de aluminio. Un molde de producción típico para fundición a presión de aluminio se mecaniza a partir de acero para herramientas de trabajo en caliente H13 o un equivalente como SKD61, endurecido a aproximadamente 44 a 52 HRC y equipado con una red de canales enfriados por agua para controlar la temperatura del molde durante el ciclo de fundición.
A continuación se enumeran los cuatro tipos de moldes comunes para piezas fundidas de aluminio. Cada uno responde a una exigencia diferente de volumen y calidad.
| Tipo de molde | Proceso típico | Rango de volumen anual | Tolerancia típica | Costo relativo del molde |
|---|---|---|---|---|
| Patrón de fundición en arena | moldeado de arena | 1 a 2000 piezas | más/menos 0,5 a 1,5 mm | Bajo |
| molde permanente | Fundición a presión por gravedad | 1.000 a 50.000 piezas | más/menos 0,2 a 0,5 mm | Medio |
| Bajo-pressure mold | Bajo-pressure die casting | 5.000 a 100.000 piezas | más/menos 0,1 a 0,3 mm | Medio-high |
| Molde de fundición a presión de alta presión | Fundición a presión de alta presión | 20.000 a 1.000.000 de piezas | más/menos 0,05 a 0,15 mm | Alto |
La tabla no es un árbol de decisiones rígido, pero proporciona un punto de partida. Si su volumen anual es inferior a dos mil partes, la fundición en arena suele ser la ruta económica. Si se encuentra en el rango de unos pocos miles a decenas de miles, el moldeo permanente por gravedad ofrece un equilibrio entre costo de herramientas y repetibilidad. Si está planeando una producción continua de cincuenta mil o más piezas por año, la fundición a alta presión suele ser el único proceso que ofrece el tiempo de ciclo y la consistencia que necesita para un costo unitario competitivo.
La fundición a presión a alta presión es el proceso dominante para los componentes de aluminio en los sectores automovilístico e industrial. En este proceso, el molde se monta en una máquina de fundición a presión de cámara fría. Primero, el aluminio se funde en un horno independiente calentado por gas o electricidad. Luego, se vierte una inyección precisa de aluminio líquido en el manguito de inyección y un pistón accionado hidráulicamente empuja el metal hacia la cavidad cerrada del molde a velocidades que pueden superar los dos metros por segundo, seguido de una intensa presión de intensificación. El metal se solidifica en una fracción de segundo, el molde se abre, la pieza fundida se expulsa y el ciclo se repite.
Debido a que el molde está expuesto al metal líquido a alrededor de 660 grados Celsius y luego se enfría rápidamente mediante líneas de agua, la superficie de la cavidad debe resistir la fatiga térmica, la comprobación por calor y la soldadura. Por eso es tan importante la calidad del acero y el tratamiento térmico. Un molde para fundición de aluminio a alta presión es también una máquina termodinámica: la posición, el diámetro y el caudal de los canales de enfriamiento determinan qué tan rápido se solidifica la pieza fundida, hacia dónde va la porosidad de contracción y cuántos segundos dura el ciclo.
Para volúmenes más bajos, el moldeo permanente por gravedad es una alternativa práctica. El molde es una herramienta de acero más simple, montada sobre un marco pivotante. El operador vierte el aluminio a mano y el metal llena la cavidad por gravedad. El costo de las herramientas es significativamente menor que el de las herramientas de alta presión y las piezas fundidas por gravedad tienen menos turbulencia, lo que puede mejorar la estanqueidad a la presión. Las ventajas y desventajas son tiempos de ciclo más largos, menor rendimiento y un acabado superficial más basto.
La fundición en arena ocupa el extremo de bajo volumen. El molde es una cavidad de arena desechable, realizada con un patrón que se retira antes de verter. La fundición en arena es apropiada para prototipos y lotes pequeños, pero no ofrece la consistencia dimensional ni la productividad de un molde permanente. Los compradores que dicen que buscan moldes de fundición de aluminio rara vez se refieren a patrones de arena; Por lo general, necesitan una herramienta reutilizable que pueda funcionar en una máquina de fundición a presión.
Una vez que haya aclarado el tipo de molde, la búsqueda de un proveedor puede realizarse a través de varios canales prácticos.
Esta es la ruta más confiable. Utilice términos de búsqueda como "fabricante de moldes de fundición a presión de aluminio", "proveedor de herramientas de fundición de aluminio" o "fabricante de moldes permanentes" y cree una lista corta. Busque empresas que presenten claramente sus capacidades de fabricación: los equipos de mecanizado que operan, los instrumentos de inspección que utilizan, las industrias a las que prestan servicios y los recursos de ingeniería que emplean. Una fábrica con información publicada sobre su tratamiento térmico, su capacidad de CNC y sus instalaciones de prueba probablemente sea un verdadero fabricante, no un intermediario comercial. Contacte a cada candidato con una presentación de parte definida o un cuestionario técnico. Juzgue la calidad de sus respuestas, no sólo la velocidad de su cita.
Si ya tiene una fundición que procesará las piezas, pregúnteles en qué fabricante de moldes confían. Una fundición que le cotiza un precio de fundición basado en un molde existente a menudo tendrá opiniones firmes sobre la confiabilidad y el mantenimiento del molde. Si no tiene una fundición, comuníquese con algunas empresas de fundición a presión establecidas en su región y pregúnteles quién fabrica sus herramientas. La mayoría de las fundiciones están dispuestas a compartir esta información cuando perciben una oportunidad de producción futura.
Alibaba, Made-in-China, Global Sources y plataformas similares contienen miles de perfiles de proveedores de herramientas. Son útiles para un análisis de alto nivel de capacidades y niveles de precios, pero vienen con señales de precaución reales. Un perfil pulido no es prueba de una fábrica capaz. Verificar la personalidad jurídica de la empresa, su historial de exportaciones y su sitio físico. Solicite un recorrido en video en vivo de la fábrica y solicite referencias de clientes que hayan adquirido moldes similares. Transfiera dinero solo después de haber confirmado que el fabricante es quien dice ser.
Las ferias de fundición a presión como EUROGUSS en Núremberg, NADCA en Estados Unidos y China Die Casting Exhibition en Shanghai son puntos de encuentro tanto para los fabricantes de moldes como para las fundiciones. Caminar por la sala de exposiciones, realizar castings reales y hablar directamente con los ingenieros es mucho más informativo que leer un sitio web. Además, la región del delta del río Yangtze, alrededor de Ningbo y Shanghai, posee una de las mayores concentraciones del mundo de experiencia en fabricación de moldes. Si se abastece de China, esta región es un objetivo geográfico natural.
Los contactos profesionales en ingeniería de fundición, ciencia de materiales y diseño de productos a menudo saben qué proveedores de moldes tienen reputación de calidad y entrega. La industria de la fundición a presión es compacta. Una recomendación de un colega de confianza que haya gestionado proyectos de herramientas en el extranjero vale más que docenas de reseñas anónimas en línea.
El proveedor de moldes es un socio plurianual para su programa de producción. Por lo tanto, la selección debe basarse en evidencia operativa y de ingeniería, no en una sola página de cotización. Los compradores experimentados utilizan los siguientes criterios.
Un molde comienza con un análisis de ingeniería. El proveedor debe ofrecer un estudio DFM formal, analizando la pieza donde es probable que se forme porosidad por contracción, si los ángulos de inclinación son suficientes y cómo se debe distribuir el sistema de compuerta. La simulación de flujo y solidificación es una gran ventaja, especialmente para piezas con geometría compleja. Si el fabricante del molde simplemente ingresa su número de pieza en un sistema de cotización y le devuelve un precio sin ningún comentario técnico, debería preocuparse.
Pregunte por la lista de equipos de la fábrica. Un fabricante serio de moldes de fundición de aluminio tendrá centros de mecanizado CNC de alta velocidad, máquinas de electroerosión que incluyen plomo y alambre, una rectificadora de plantilla para trabajos de perforación precisos y una máquina de medición por coordenadas para la inspección final. El tratamiento térmico interno también es valioso. Cuando se subcontrata el tratamiento térmico, el proveedor pierde el control sobre la distorsión y la dureza, y el proyecto pierde tiempo por transporte y espera.
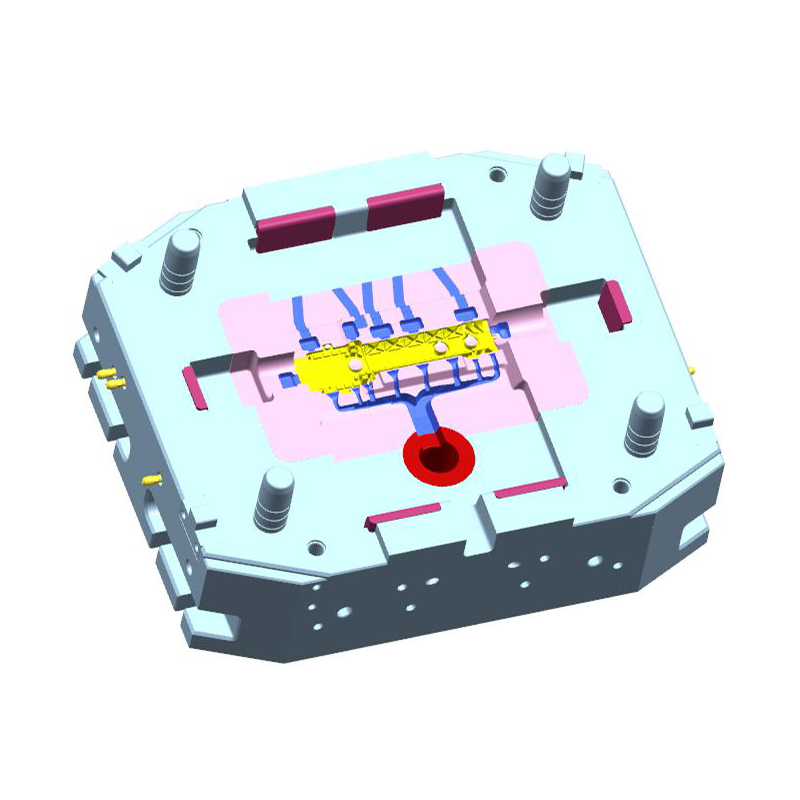
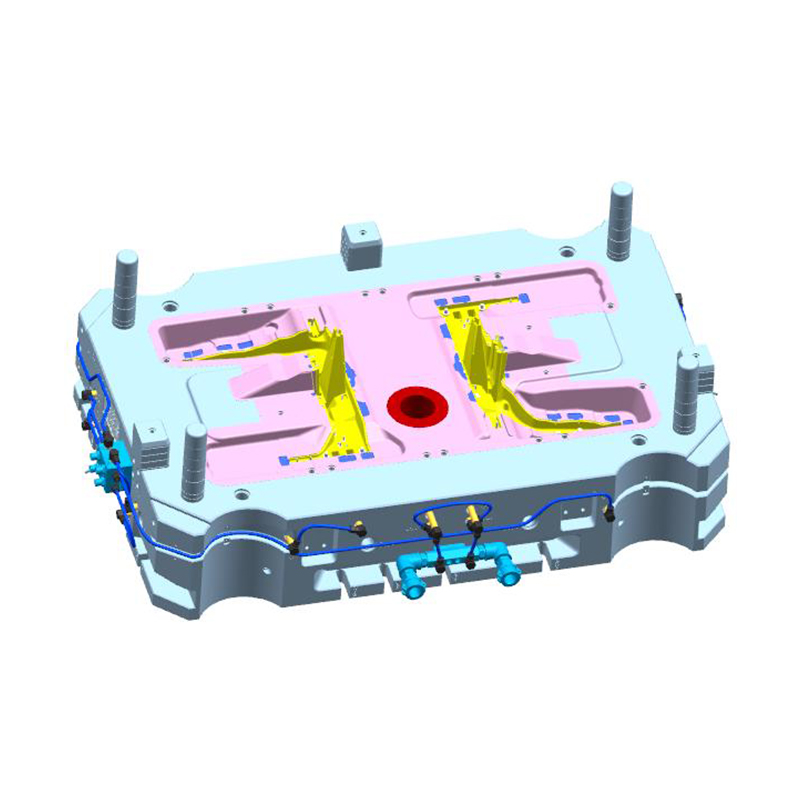
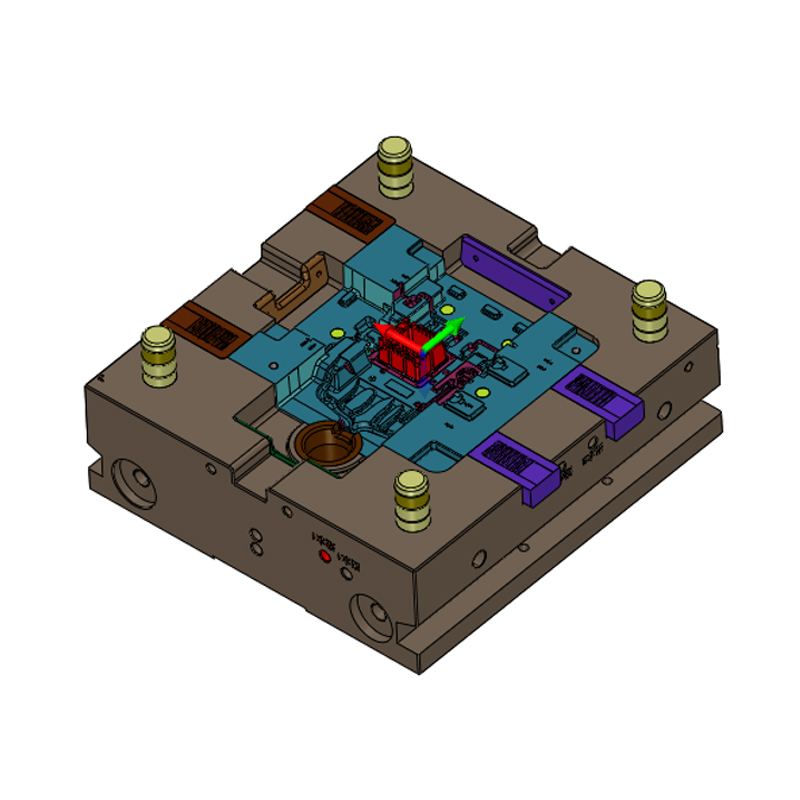
Las aleaciones de aluminio, magnesio y zinc crean cada una desafíos distintos para un molde. El aluminio provoca soldadura y control de calor; el magnesio requiere precauciones de manipulación; El zinc se funde en máquinas de cámara caliente con una arquitectura de molde diferente. Pregunte cuántos proyectos ha completado el proveedor en cada material. Un fabricante que ha demostrado experiencia con Moldes de caja de fundición a presión de aleación de aluminio de 800 t es un ejemplo de una empresa que se ha ocupado de piezas fundidas estructurales de aluminio de gran formato, que exigen máquinas grandes, refrigeración cuidadosa y guías pesadas.
 Fábrica de cajas de fundición a presión de aleación de aluminio 800T personalizadas, fabricantes - Ningbo NKT Tool Ningbo NKT herramientas Co., Ltd. is China 800T Aluminum Alloy Die-Cast Box Manufacturers and Custom Factory, details:The aluminum alloy die-c... Ver producto →
ISO 9001 es una base, pero la pregunta relevante es cómo se realiza el control de calidad diariamente. ¿Quién revisa las dimensiones de la cavidad en la etapa de mecanizado? ¿Qué instrumento de medición se utiliza para las características críticas? ¿Cómo se evalúan las piezas de prueba con respecto al dibujo? ¿Qué informes acompañan al molde en la aceptación final? Los dos documentos más importantes son el informe de prueba del molde y el informe final de CMM. Solicite ver ejemplos antes de realizar el pedido.
Un fabricante de moldes que posee máquinas de fundición a presión puede realizar las pruebas internamente y ajustar la herramienta en cuestión de horas. Uno que envía el molde a una fundición externa añade retrasos en el transporte y la programación de cada iteración. El soporte de prueba también incluye el desarrollo de un conjunto de parámetros del proceso inicial, como velocidad de llenado, perfil de presión y temperatura del troquel, que puede entregar a su propio equipo de producción.
Un proyecto de molde es una secuencia de seis a dieciséis semanas de hitos definidos. El proveedor debe asignar un ingeniero de proyecto, compartir un cronograma y responder a las preguntas técnicas en un lenguaje claro. Para el abastecimiento en el extranjero, considere la diferencia horaria. Un proveedor que responde dentro de un día hábil suele ser más confiable que uno que desaparece durante una semana después de recibir su depósito.
Comprender la secuencia de construcción del molde lo convierte en un mejor comprador. Le ayuda a reconocer por qué aparecen ciertos costos y por qué ciertos plazos son realistas. Los siguientes diez pasos representan un proyecto típico para un molde de fundición a presión de aluminio a alta presión.
La secuencia no es una línea recta en la práctica. Hay revisiones de diseño, retrasos en el cronograma del acero, hallazgos inesperados de electroerosión y ajustes de prueba. Una buena gestión de proyectos significa controlar estas variables en lugar de eliminarlas. En promedio, se puede construir un molde pequeño en cuatro a seis semanas, un molde mediano en seis a diez semanas y uno grande en diez a dieciséis semanas, asumiendo un diseño aprobado y sin solicitudes de cambio.
El precio de un molde de fundición de aluminio puede variar desde una suma baja de cinco cifras por una pequeña herramienta de gravedad de una sola cavidad hasta varios cientos de miles de dólares por un molde grande de fundición a presión de alta presión con múltiples deslizadores y refrigeración compleja. Los compradores que se quejan de que los precios de los moldes son difíciles de comparar suelen comparar herramientas con diferentes especificaciones.
| Categoría de molde | Tamaño típico de pieza | Complejidad de la cavidad | Plazo de entrega estimado |
|---|---|---|---|
| molde pequeño | Hasta 300mm | Cavidad única, pocos núcleos. | 4 a 6 semanas |
| Medio mold | 300 a 800 milímetros | Una o dos cavidades, controles deslizantes. | 6 a 10 semanas |
| molde grande | Por encima de 800 mm | Múltiples controles deslizantes y elevadores | 10 a 16 semanas |
El factor de control más estricto es la capacidad de prueba. Se puede mecanizar un molde en seis semanas, pero si la máquina de prueba de la fundición se reserva para cuatro semanas, el proyecto no termina hasta la décima semana. Confirme el cronograma de prueba con anticipación y especifique sus propias expectativas de fecha límite en la solicitud de cotización.
Los moldes de fundición de aluminio se utilizan en una amplia gama de industrias, desde la automoción y la aeroespacial hasta las telecomunicaciones, las herramientas eléctricas y los equipos de fitness. En la práctica, las aplicaciones automotrices dominan los requisitos de ingeniería. La demanda de vehículos más ligeros, sistemas de propulsión eléctrica y piezas fundidas estructurales ha empujado a los fabricantes de moldes hacia herramientas más complejas, más grandes y más precisas.
Las aplicaciones típicas de fundición de aluminio en el sector de vehículos convencionales incluyen:
El segmento de vehículos de nueva energía ha introducido demandas adicionales, todas las cuales dan forma a la forma en que se diseñan y fabrican los moldes:
La especificación del material añade otra capa. ADC12 y A380 son las aleaciones de fundición a presión de aluminio de uso general más comunes. Los grados de fundición estructural como AlSi10Mg se utilizan cuando se requiere alargamiento y soldabilidad, como en nodos estructurales de carrocería en blanco y gabinetes de baterías. El diseño de moldes para aleaciones estructurales es más exigente porque la trayectoria del metal fundido afecta el valor de alargamiento final de la pieza.
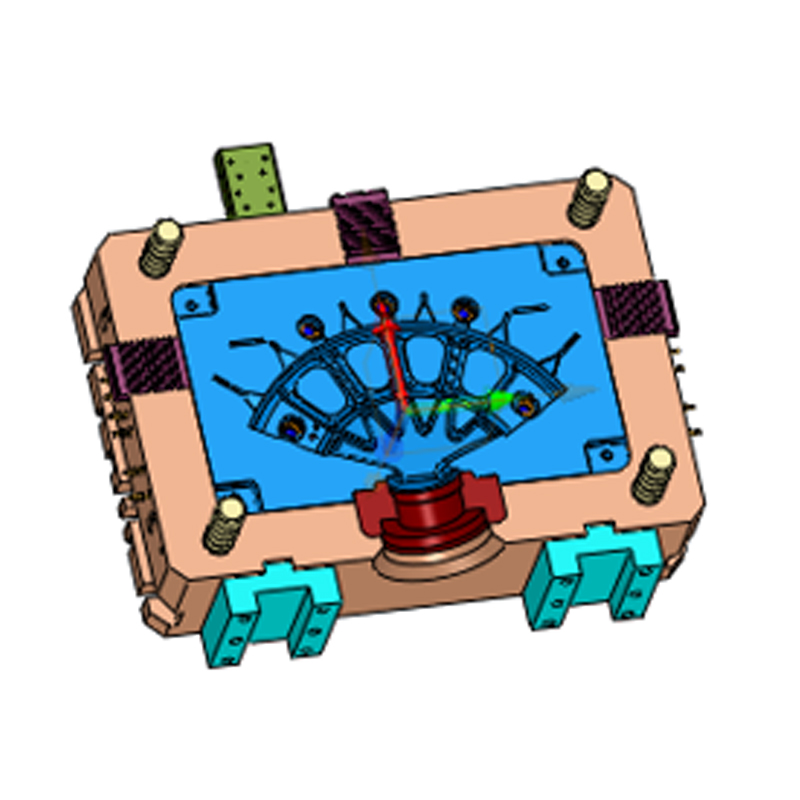
Ésta es una de las razones por las que la gama de aplicaciones de moldes de fundición a presión sigue expandiéndose. Cada nueva aplicación impone nuevas limitaciones en cuanto a compuertas, gestión térmica y ventilación. La placa del compartimento de la batería, por ejemplo, es una pieza fundida ancha y plana con paredes delgadas. Requiere un perfil de inyección de baja velocidad de llenado para evitar la porosidad del gas y un patrón de llenado cuidadosamente equilibrado para lograr una pieza plana. Un fabricante de moldes que ya ha producido. una placa del compartimento de la batería fundida a presión de aleación de aluminio que utiliza un diseño de un molde y dos orificios tiene experiencia directa con ese desafío.
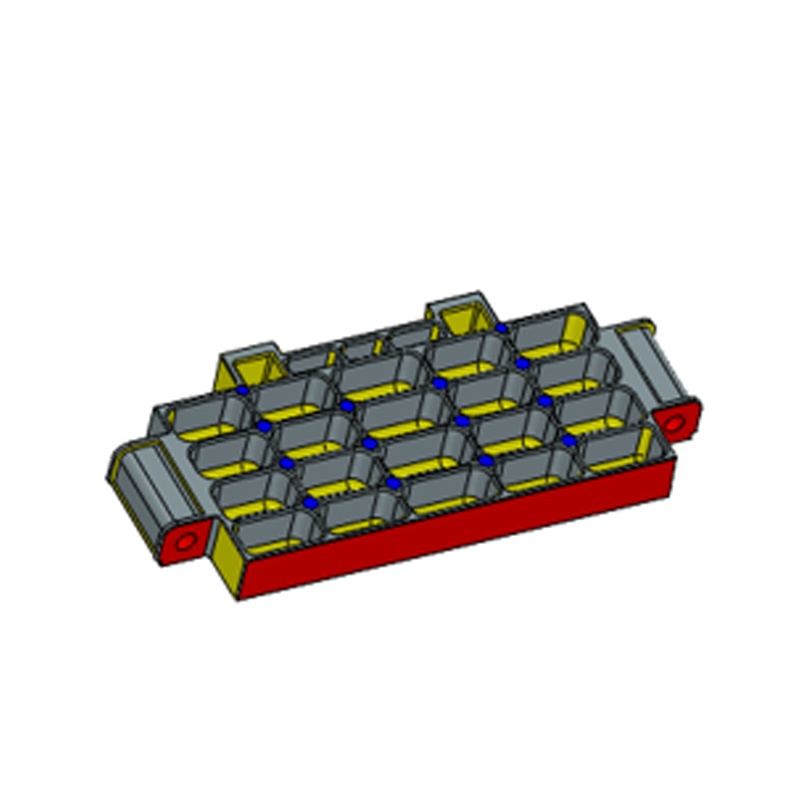 Placa de compartimento de batería de fundición a presión a presión de aleación de aluminio personalizada, un molde, dos agujeros F Ningbo NKT herramientas Co., Ltd. is China Aluminum Alloy Die-Casting Battery Compartment Plate One Mold Two Holes Manufacturers and Custom Fa... Ver producto →
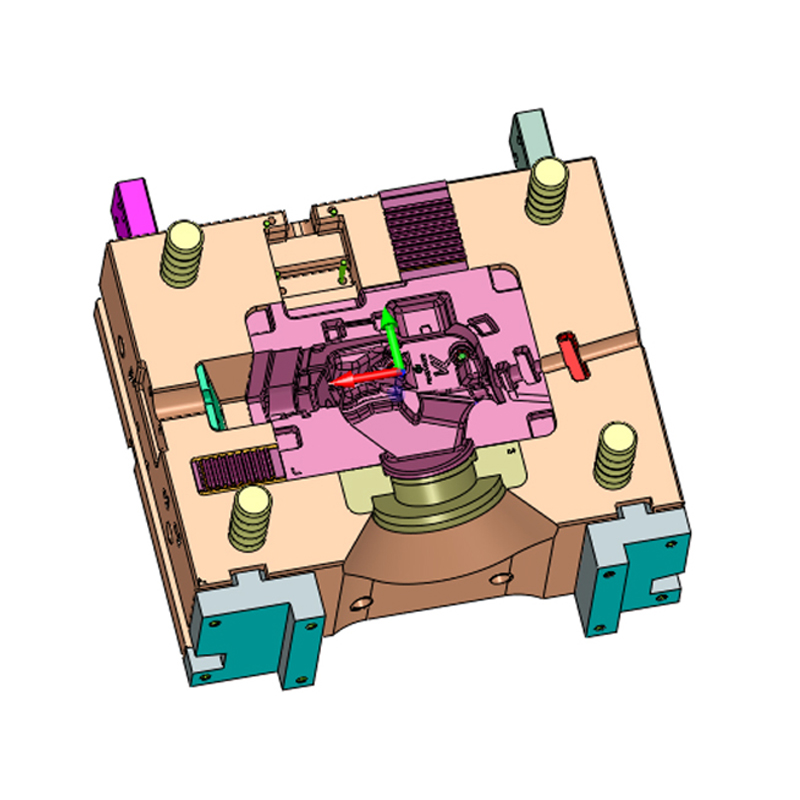
Las carcasas de motores de accionamiento representan otra categoría exigente. Son grandes, a menudo cerca de la envolvente máxima de la máquina de fundición a presión, y deben ser herméticos a la presión para contener el aceite o el agua que fluye a través de los canales internos. La camisa de agua de refrigeración, que rodea la superficie cilíndrica exterior del estator, a menudo se fabrica utilizando un núcleo plegable o un conjunto complejo de correderas. El fabricante del molde debe controlar cuidadosamente el enfriamiento del núcleo. Para el embalaje de la herramienta se necesita una máquina con una fuerza de sujeción elevada, de por ejemplo 2.200 toneladas. el Molde de carcasa de motor fundido a presión de aleación de aluminio de 2200 t es un ejemplo de herramientas diseñadas para esa escala, con mecanismos deslizantes y control dimensional para cumplir con los requisitos de interfaz de una máquina eléctrica.
 Fábrica de carcasas de motor de fundición a presión de aleación de aluminio 2200T personalizadas, fabricantes - N Ningbo NKT herramientas Co., Ltd. is China 2200T Aluminum Alloy Die-Casting Motor Housing Manufacturers and Custom Factory, details:The 2200T ... Ver producto →
La lección para un comprador es sencilla. Cuando alguien pregunta "¿dónde puedo encontrar moldes de fundición de aluminio?", normalmente pregunta acerca de una herramienta que entrará en su línea de producción y permanecerá allí durante años. La fuente correcta es un fabricante con referencias de aplicaciones específicas, y el momento correcto para hablar es cuando puede describir la función de su pieza, no solo la forma de su pieza.
En años de ayudar a los clientes a evaluar proveedores de moldes, he visto que la mayoría de los problemas de herramientas no son causados por fallas de mecanizado. Son causadas por decisiones tomadas mucho antes de que se cortara la primera capa de acero. Aquí están los errores recurrentes.
Un molde es un activo de producción de varios años. Un molde de bajo precio que produce una gran cantidad de desechos, ciclos lentos y fallas prematuras del troquel costará más que los ahorros. Compare siempre las cotizaciones con una especificación detallada: el grado de acero del molde, el número de cavidades, la vida útil esperada del troquel, los servicios de prueba incluidos y el cronograma de entrega.
Cuando el fabricante de moldes recomienda cambiar el espesor de una pared o mover una línea de separación, algunos compradores suponen que el proveedor simplemente está tratando de ahorrar costos. De hecho, la retroalimentación DFM es la forma que tiene el fabricante de herramientas de proteger su pieza fundida de defectos que aparecerían más adelante. Solicita la justificación de ingeniería y pésala con tu propio equipo.
Un modelo 3D por sí solo no define un requisito de molde completo. Los bloques de tolerancia, las referencias GD y T, los valores de rugosidad de la superficie, los límites de inflamación y las clases de porosidad permitidas deben documentarse en el acuerdo técnico. El proveedor sólo puede cumplir con sus expectativas si están escritas.
El enfriamiento es la parte más subestimada de un molde de fundición a presión. Un buen circuito de refrigeración acorta el tiempo del ciclo y controla la contracción local; uno pobre crea puntos críticos y distorsión parcial. Pregúntele al proveedor cómo planifica el enfriamiento para su pieza fundida específica.
Casi todos los moldes nuevos requieren al menos dos rondas de prueba. La primera prueba verifica la activación, la segunda afina el proceso. Los compradores que programan sólo una prueba se sorprenden cuando el proyecto supera el plazo. Incluya el tiempo de entrega de prueba en su plan de proyecto desde el principio.
Las empresas comerciales a veces se presentan como fabricantes. Si su molde tiene un problema durante la aprobación, querrá hablar directamente con las personas que mecanizaron la cavidad y realizaron la prueba. Verifique la dirección de la fábrica, el registro y los activos físicos antes de comprometerse.
Entonces, ¿dónde se pueden encontrar moldes de fundición de aluminio? La respuesta, en términos prácticos, es la siguiente: identificar un fabricante especializado en herramientas de fundición a presión con ingeniería interna, una fábrica en funcionamiento, procesos de calidad y experiencia relevante en la fundición de piezas de aluminio. Envíeles los datos de sus piezas y sus requisitos de producción, no solo una solicitud de precio. Escuche su análisis de DFM. Visite su operación o solicite un recorrido virtual completo. Luego compare las propuestas técnicas completas, no sólo el precio total.
Un constructor de moldes profesional preguntará sobre la función de la pieza, la aleación, el volumen de producción, la capacidad de la máquina disponible y los requisitos de calidad antes de comprometerse con un precio. Cuando recibe esas preguntas, sabe que está hablando con un ingeniero, no con un corredor. Ese es exactamente el tipo de proveedor que entregará un molde capaz de producir miles y decenas de miles de piezas fundidas de aluminio consistentes.
La búsqueda lleva tiempo. Requiere varias conversaciones y algo de paciencia durante la revisión de ingeniería. Pero el molde que seleccione hoy determinará la eficiencia de su producción, la calidad de las piezas y los márgenes del programa para los próximos años. Dedicar el esfuerzo a encontrar el fabricante de moldes de fundición de aluminio adecuado es una de las inversiones de mayor retorno que puede realizar en un programa de fundición.
Calle Wangshan, distrito de Jiangbei, Ningbo, Zhejiang, China
86-135-64796935
Derechos de autor © Ningbo NKT Tooling Co., Ltd. Todos los derechos reservados.

